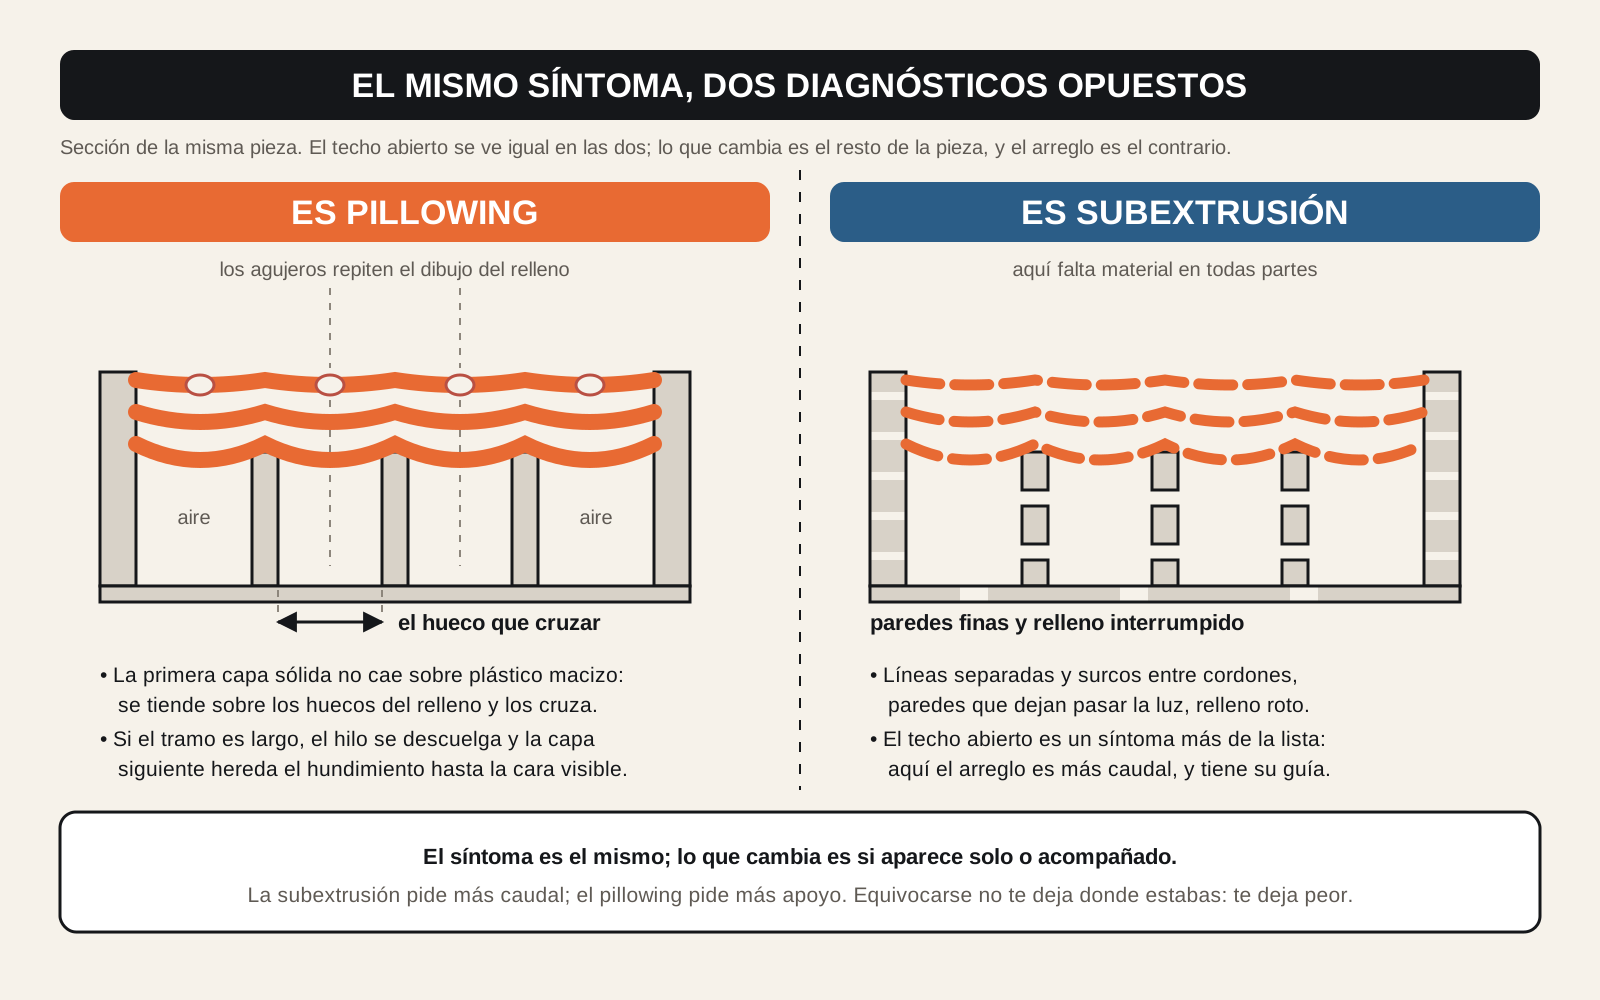
- El mismo síntoma tiene dos diagnósticos opuestos: si falta material en toda la pieza es subextrusión; si solo el techo no cierra y el extrusor va bien, es pillowing.
- El arreglo también es opuesto: la subextrusión pide más caudal; el pillowing pide más apoyo.
- La capa superior no se apoya en plástico macizo: se tiende sobre los huecos del relleno. No falla cuánto sale, falla sobre qué cae.
- Tres palancas por relación, ninguna por número: más capas sólidas arriba, relleno más denso solo como apoyo del techo y aire sobre la última capa.
Cómo se ve una capa superior que no cierra
El defecto vive en un sitio concreto: la cara horizontal de arriba, la que el laminador imprime como superficie sólida sobre el relleno. Ni las paredes, ni la base, ni el interior. Sus señales:
- Agujeros que siguen un dibujo, no el azar. Los huecos aparecen alineados con el patrón del relleno de debajo, repitiendo su rejilla. Es la pista más útil de todas: te dice que el problema es el apoyo, no el material.
- Hilos hundidos entre apoyos. Entre dos líneas de relleno, el cordón de arriba se ha descolgado en vez de quedar tendido.
- Zonas translúcidas. Sin llegar a haber agujero, la superficie adelgaza y deja intuir lo que hay debajo a contraluz.
- Aspecto abombado, como acolchado. De ahí el nombre inglés: cada tramo entre apoyos se hincha y la cara de arriba queda con relieve en lugar de plana.
Y una señal negativa que vale tanto como las otras: el resto de la pieza está bien. Paredes macizas, relleno continuo y una pieza que aguanta lo que le pides. Si no es tu caso, lee el apartado siguiente antes de tocar nada.
El mismo síntoma, dos diagnósticos opuestos
Casi todo el mundo asocia «capas superiores agujereadas» con subextrusión, y con razón: cuando falta caudal, el techo es de los primeros sitios donde se nota. Pero esa asociación se queda con la mitad del cuadro, y la otra mitad —el mismo síntoma con el extrusor ya calibrado— manda al lector en la dirección contraria.
El criterio para saber en cuál estás no es mirar el techo con más atención: es mirar el resto de la pieza.
Es subextrusión
- Líneas separadas, con surcos entre cordones en cualquier capa
- Paredes tan finas que dejan pasar la luz
- Relleno interrumpido, con hilos que no llegan a unirse
- La pieza se deshoja o se parte con poca fuerza
- El techo abierto es un síntoma más de la lista
Es pillowing
- Paredes macizas, sin surcos ni transparencias
- Relleno continuo y bien trazado
- La pieza aguanta con normalidad
- El defecto empieza y acaba en la cara de arriba
- Los agujeros repiten el dibujo del relleno
Si estás en la columna de la izquierda, cierra esta página: el cuadro completo, las causas ordenadas y la prueba del cubo de una sola pared están en subextrusión: cuando falta material en tus capas, su dueña. Y si tu duda es si el extrusor entrega lo que promete, eso se comprueba en calibrar el flujo y los e-steps. Aquí damos por hecho que ya lo hiciste.
Y no confundirlas importa porque el arreglo de una es el contrario del de la otra. La subextrusión se corrige dando más caudal, hasta que el material que sale coincida con el que se pidió. El pillowing se corrige dando al techo más apoyo, sin tocar el caudal. Equivocarse no te deja donde estabas: te deja peor.
El error más repetido de este defecto es subir el flujo hasta que el techo cierre. Si el extrusor ya estaba calibrado, consigues sobreextrusión en toda la pieza —cotas mayores, esquinas abultadas, encajes que dejan de encajar— y un techo que sigue abierto. No le faltaba plástico: le faltaba dónde apoyarse.
Por qué el techo no cierra: se imprime sobre aire
La clave está en algo que casi nunca se dice en voz alta: la primera capa sólida de arriba no se apoya en plástico macizo. Se apoya en el relleno, que es una estructura abierta con más hueco que material. Entre una línea de relleno y la siguiente hay vacío, y la boquilla tiene que cruzarlo tendiendo un pequeño puente de un apoyo al otro.
Si ese tramo es más largo de lo que el hilo aguanta antes de solidificar, se descuelga. Y ahí empieza lo que convierte un defecto pequeño en un techo agujereado: la segunda capa sólida ya no se apoya en una superficie plana, sino en una hundida, así que llega igual o peor. En vez de corregirse capa a capa, el defecto se arrastra hacia arriba hasta salir a la cara visible. Y si el plástico llega blando, en lugar de descolgarse se abomba entre apoyos: de ahí el aspecto de almohadilla.
De ahí salen las palancas: el techo cierra cuando el hueco que cruzar es corto, cuando hay capas suficientes para corregirse solo y cuando el hilo solidifica antes de caer. Nada de eso depende de cuánto plástico sale por la boquilla.
Es el reparto que la guía de laminadores ya publica al explicar por qué las paredes importan más que el relleno: el relleno sostiene el techo, las paredes sostienen la pieza. Aquí lo usamos como punto de partida y no lo reescribimos.
Las tres palancas, y ninguna es un número
No vas a encontrar aquí un valor que copiar: el bueno depende de tu altura de capa, de tu boquilla, de tu material y de esa geometría. Lo estable es la dirección de cada palanca y el orden en que conviene tocarlas. Muévelas de una en una, con la misma pieza de prueba.
-
Más capas sólidas arriba
Va primera porque es la más barata: solo encarece la última parte de la pieza. La que sufre es la primera capa del techo; las de encima se apoyan cada vez sobre algo más cerrado. Añade capas superiores hasta que la superficie cierre, y no más. Si al añadir una el agujero se encoge, sigue; si no cambia nada, esta no es tu palanca.
-
Relleno más denso, pero solo como apoyo del techo
Subir el relleno acerca los apoyos, y así el hilo de arriba cruza un vacío más corto. Súbelo hasta que el techo cierre, entendiéndolo como apoyo y no como resistencia: para eso mandan las paredes y la orientación. Es la palanca más cara del trío, porque encarece la pieza entera para arreglar una cara. Qué es el relleno, qué cambia su porcentaje y qué hace cada patrón está en los ajustes que de verdad cambian la pieza, donde verás además que puede aplicarse solo a partir de cierta altura.
-
Aire sobre la última capa
Un hilo que solidifica antes de descolgarse se queda tendido, así que enfriar más las capas de arriba ayuda donde el material trabaja en el aire. Pero el ventilador no es gratis: lo que ganas en geometría lo pagas en unión entre capas, y esa balanza no se explica aquí. Está entera en ventilador de capa: qué gana y qué pierde.
Y hay una cuarta vía, más decisión que ajuste: bajar el ritmo en las capas superiores, para que el hilo cruce cada hueco con más margen.
- Confirma que miras la cara de arriba, no la que tocó la cama: la base tiene otras guías.
- Da por calibrado el extrusor. Si no lo está, lo que cambies aquí estará tapando otro problema.
- Descarta el filamento húmedo. Si la boquilla chasquea o humea, el caudal no es estable y el diagnóstico no vale: empieza por síntomas del filamento húmedo.
- Mira la previsualización antes de imprimir. Los agujeros del techo se ven ahí antes que en la pieza: qué mirar en la previsualización.
- Cambia una sola cosa por impresión, con la misma pieza de prueba y una cara plana amplia arriba.
Por qué aparece en unas piezas y en otras no
Este defecto es selectivo, y entender su gusto ahorra tiempo. Aparece sobre todo en dos casos:
Superficies planas grandes. Cuanto más ancha es la cara de arriba, más puentes seguidos tiene que tender la boquilla y más papeletas hay de que alguno se descuelgue; basta con que falle uno para que la capa siguiente herede el hundimiento. Por eso lo sufren una tapa amplia o la cara superior de una caja, y casi nunca una pieza rematada en curva o en punta: ahí el techo se cierra poco a poco, apoyándose en la capa anterior.
Perfiles rápidos. El mismo modelo que salía perfecto con un perfil tranquilo empieza a abrirse arriba al pasar a uno rápido, y no es casualidad. Cruzar los huecos deprisa estira más el hilo y le deja menos margen para solidificar; además cada capa se dibuja en menos tiempo, así que el conjunto se mantiene blando más rato. La velocidad no crea el problema: lo destapa.
Hay un tercer caso que no es nuestro: si el plástico llega blando, se abomba entre apoyos aunque los huecos sean cortos, y la temperatura de cada familia está en tipos de filamento. Y un motivo extra para no dejarlo pasar: si la pieza debe ser estanca, un techo abierto es una vía de fuga por arriba, y eso está en piezas impermeables en 3D.
Cómo evitar que vuelva
Una vez cerrado el techo, evitar que el defecto vuelva es cuestión de tres hábitos:
- Guarda el perfil que lo cerró, con nombre y por material. Lo que cierra en PLA no tiene por qué cerrar en PETG: cambia cómo fluye y cuánto tarda en solidificar.
- Cuando subas la velocidad de un perfil, revisa la cara de arriba. Es la primera que lo acusa y la última que se mira: un perfil rápido que salió bien en una pieza pequeña puede abrirse ante una tapa amplia.
- Piénsalo también al diseñar. Una cara plana amplia arriba es la geometría que más lo castiga; si el diseño admite achaflanarla o curvarla, el problema deja de existir en vez de tener que arreglarse.
Con eso el techo deja de ser la parte impredecible de tus impresiones. Y si el siguiente defecto no encaja con lo descrito aquí, hay una guía para cada uno en el índice de problemas de impresión 3D.
Preguntas frecuentes
¿Cómo distingo el pillowing de la subextrusión?
Mirando el resto de la pieza, no el techo. Si además de los agujeros de arriba ves líneas separadas, paredes que dejan pasar la luz y relleno interrumpido, falta material en todas partes y eso es subextrusión. Si las paredes salen macizas, el relleno es continuo y la pieza aguanta, y el defecto empieza y acaba en la cara horizontal de arriba, es pillowing. El síntoma es el mismo; lo que cambia es si aparece solo o acompañado.
¿Cuántas capas superiores hacen falta para que cierre?
No hay un número que copiar, y desconfía de quien te lo dé: depende de tu altura de capa, de tu boquilla y de lo separados que queden los apoyos de debajo. El criterio es de relación: añade capas sólidas arriba hasta que la superficie cierre y quédate ahí. Si al añadir una el agujero se encoge, vas bien; si no cambia nada, el problema está en el apoyo o en el enfriamiento.
¿Subir el relleno es la solución?
Es una de las tres palancas, pero no la primera y no por el motivo que suele darse. Aquí se sube por una sola razón: acercar los apoyos sobre los que se tiende la primera capa del techo. No para que la pieza sea más fuerte, porque de eso mandan las paredes y la orientación, como explica la guía de laminadores en por qué las paredes importan más que el relleno. Y es la palanca más cara: encarece la pieza entera para arreglar una sola cara.
¿Puedo cerrar el techo subiendo el flujo o el multiplicador de extrusión?
Si el extrusor ya estaba calibrado, no. Consigues sobreextrusión en toda la pieza —cotas mayores, esquinas abultadas y encajes que dejan de encajar— y un techo que sigue abierto, porque no le faltaba plástico: le faltaba dónde apoyarse. Subir el caudal es el arreglo de la subextrusión, el diagnóstico contrario. Si dudas de tu extrusor, compruébalo antes en la guía de calibrar el flujo y los e-steps.