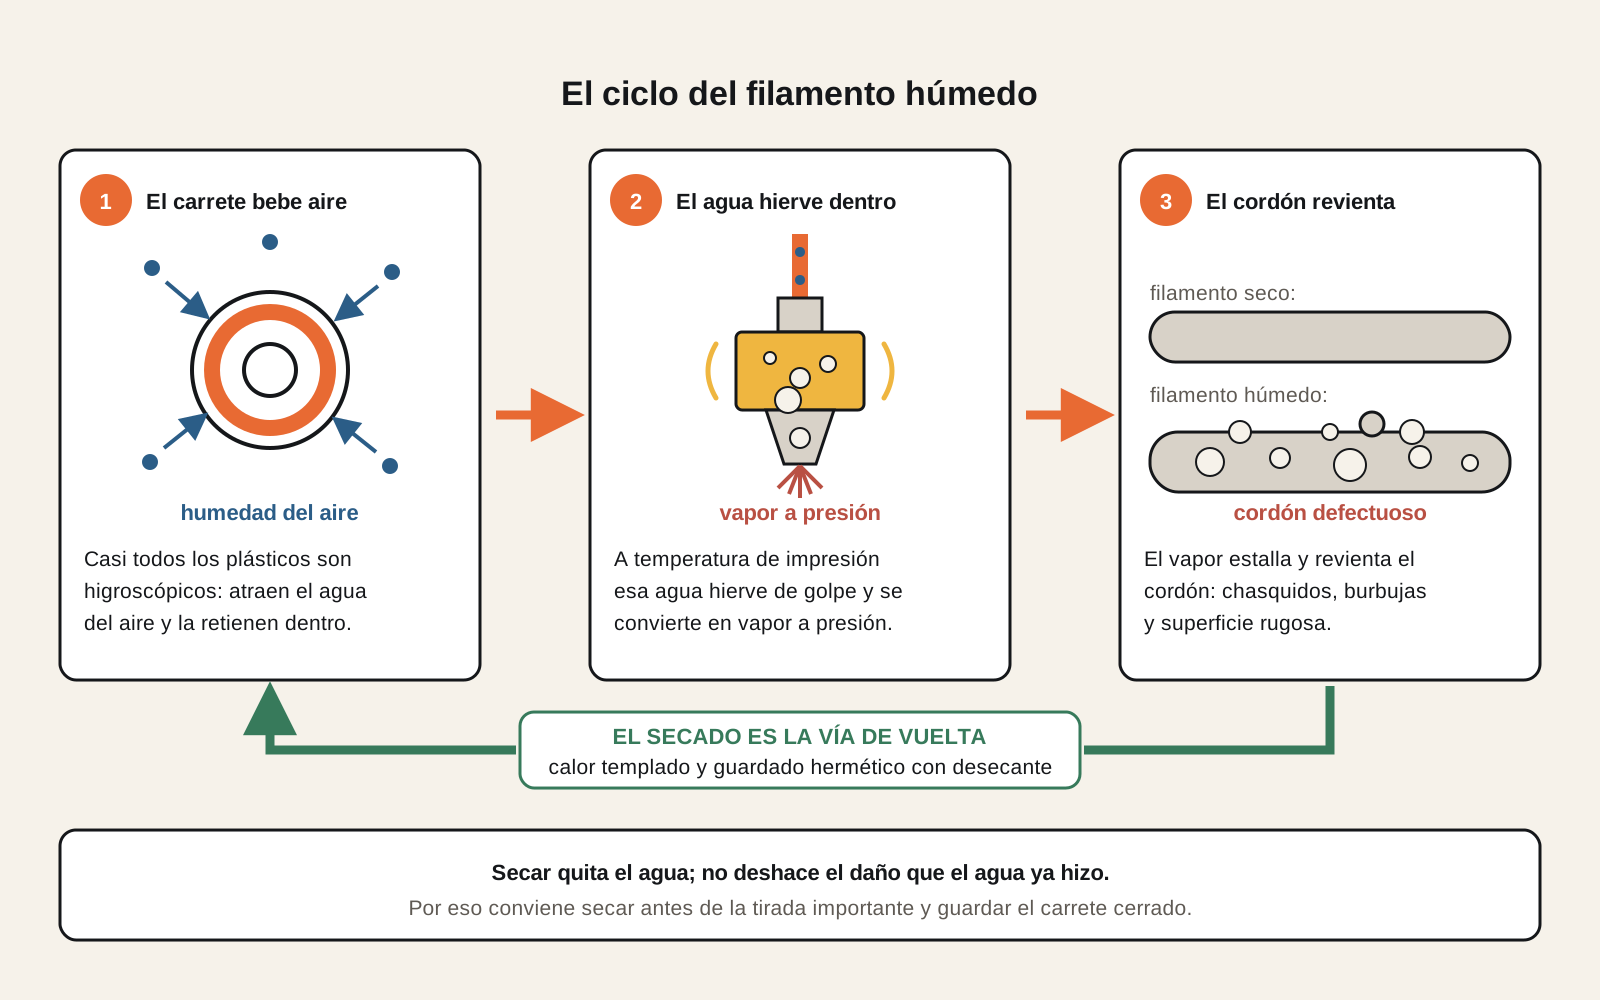
- Casi todos los plásticos de impresión son higroscópicos: absorben agua del aire, y al fundirse esa agua hierve de golpe dentro de la boquilla.
- Los síntomas: chisporroteo, superficie rugosa con burbujas, hilos entre las piezas y capas que se despegan con facilidad.
- Se confirma extruyendo 10–20 cm en el aire: si el hilo chisporrotea o sale con burbujas, hay humedad; si sale liso y silencioso, el problema es otro.
- Se seca a temperatura templada (deshidratador, secador de filamento u horno con cuidado) y se guarda en recipiente hermético con desecante.
Síntomas del filamento húmedo: cómo se ve y cómo suena
Reconocer el problema es la mitad de la solución. La humedad no se ve en el carrete: se nota durante la impresión y en la pieza terminada. Cuando el filamento cargado de agua entra en la boquilla, a 200 °C o más ese agua hierve de golpe y sale disparada en forma de vapor. Ese pequeño estallido revienta el hilo de plástico y deja marcas por toda la pieza.
Estos son los síntomas del filamento húmedo, del más delator al más sutil:
- Chisporroteo o chasquidos: el más inconfundible. Acerca el oído a la boquilla y oirás un "pop", "crac" o un siseo, a veces con hilillos de vapor visibles. Es el agua evaporándose.
- Superficie rugosa, con burbujas o granos: las paredes salen ásperas, con pequeños cráteres o bultos en lugar de lisas y brillantes.
- Hilos y telarañas entre las piezas: el vapor arrastra plástico fuera de la boquilla y deja filamentos finos. Si es tu síntoma principal, repasa también la guía para eliminar el stringing, porque tiene otras causas además de la humedad.
- Piezas frágiles: las capas se despegan con solo doblar la pieza y esta se parte con mucha menos fuerza de la normal. La humedad arruina la adhesión entre capas.
- Extrusión irregular: pegotes (blobs), granitos (zits) y tramos de subextrusión que aparecen y desaparecen sin motivo aparente.
Rara vez verás un solo síntoma aislado. Lo típico es una combinación: una pieza que antes salía limpia empieza a sonar, se llena de hilos y se rompe con facilidad. Ese cambio de comportamiento en un carrete conocido es la mejor pista de todas.
Por qué el filamento absorbe humedad
La causa de fondo es una sola: casi todos los plásticos de impresión son higroscópicos, es decir, atraen y retienen la humedad del aire. No es un defecto de tu carrete ni de tu marca; es física. Lo que cambia es la rapidez y la gravedad, y eso depende de varios factores, ordenados aquí de más a menos frecuente:
Y ese «casi» tiene explicación. La molécula de agua es polar, con un lado ligeramente positivo y otro ligeramente negativo, así que se pega a los plásticos que también tienen zonas cargadas y resbala sobre los que no. Por eso el polipropileno, que es apolar, apenas necesita secado —Fillamentum le da la necesidad más baja de toda su tabla, un 1 sobre 5— mientras que al PLA y al nailon les pone un 5, la máxima. Ahí está el rango: mismo aparato, mismo taller, y unos materiales se mojan en horas y otros tardan semanas.
- Carrete abierto sin protección: la causa número uno. Un rollo que vive al aire sobre la impresora absorbe humedad día tras día. En pocas semanas ya nota los efectos.
- Almacenamiento sin desecante: guardarlo en un cajón o en su bolsa original ya abierta, sin gel de sílice ni cierre hermético, apenas frena la absorción.
- Ambiente húmedo: zonas costeras, climas tropicales, sótanos o épocas de lluvia aceleran el proceso. Con un 60–70 % de humedad relativa, un carrete se satura mucho más rápido que en un clima seco.
- Tiempo: un carrete que llevaba meses abierto acumula humedad aunque lo hayas usado poco.
- Material especialmente sediento: el PLA y el PETG absorben despacio, pero el TPU, el nailon o el PVA se mojan en cuestión de horas. En la guía de tipos de filamento ves qué materiales son más sensibles y por qué. Por qué el nailon es el caso extremo —el material en el que la humedad deja de ser una avería para convertirse en la propiedad que manda— lo cuenta la guía de imprimir con nailon.
Conviene entender esto para no obsesionarse: no es que hayas hecho algo mal, es que el filamento hace lo que hace todo plástico. La diferencia entre imprimir bien o mal está en cómo lo guardas y en secarlo a tiempo.
Confirma que de verdad es humedad
Antes de secar nada, asegúrate de que la humedad es el culpable. Varios de estos síntomas se parecen a otros problemas, y secar un carrete que estaba seco es perder dos horas para nada.
La prueba rápida: carga el filamento sospechoso, calienta la boquilla a su temperatura normal (por ejemplo, 200 °C para PLA) y extrae 10–20 cm en el aire, sin imprimir. Observa y escucha:
- Si chisporrotea, humea o el hilo sale con burbujas y se curva, tienes humedad confirmada.
- Si sale un hilo liso, brillante y silencioso que cae recto, el filamento está seco y el problema es otro.
Si no hay chisporroteo pero la impresión sigue fallando, descarta otras causas frecuentes antes de secar. Una boquilla parcialmente obstruida también provoca subextrusión y granitos; y los hilos, si el carrete está seco, suelen venir de una retracción mal calibrada, no del agua. Comparar con un carrete nuevo del mismo material, que sabes que está seco, es la forma más honesta de salir de dudas.
Cómo secar el filamento paso a paso
Secar filamento es sencillo: se trata de mantenerlo unas horas a una temperatura templada —por debajo de la que lo reblandece— para que el agua se evapore. Estos son los tres métodos, del más recomendable al más delicado.
1. Deshidratador de alimentos
Es la mejor relación precio–resultado para empezar. Los deshidratadores están pensados para mantener temperaturas bajas y uniformes (unos 40–70 °C), justo el rango que necesitas. Quita las bandejas para que quepa el carrete, ajusta la temperatura según el material y déjalo varias horas. Si el modelo lo permite, hazle un hueco central para que circule el aire.
2. Secador de filamento dedicado
Es la opción más cómoda y segura. Son cajas diseñadas para esto, con control de temperatura y, muchas veces, un puerto por el que sale el filamento para imprimir mientras se seca. Rondan los 30–80 USD (≈ 530–1 400 MXN) según capacidad, con precios consultados en julio de 2026; varían bastante por país y por temporada, así que tómalo como orden de magnitud y no como referencia de compra. Si imprimes a menudo o usas materiales sedientos, se amortiza solo. Dónde encaja esta compra frente al resto lo ves en accesorios para impresora 3D.
3. Horno de casa (con cuidado)
Funciona, pero es el método más arriesgado. Muchos hornos domésticos no bajan de forma fiable de 50 °C y tienen puntos calientes que pueden fundir o deformar el carrete, sobre todo con PLA. Si es tu única opción: pon la temperatura mínima, confírmala con un termómetro de horno independiente, deja la puerta un dedo entreabierta para que salga la humedad y no pierdas de vista el carrete. Nunca uses el microondas.
Casi todas las tablas de secado que circulan por internet dan un número por material, como si existiera la temperatura del PETG. No existe. Estas cifras no son nuestras: son las que publican eSUN en sus fichas técnicas, Prusa en su base de conocimiento y Fillamentum en su documento de procesado, cada uno para sus propios filamentos. Las ponemos juntas para que veas lo que ninguna tabla suelta te enseña: cuánto discrepan entre sí.
| Material | eSUN | Prusa | Fillamentum | Lo que conviene saber |
|---|---|---|---|---|
| PLA | 50 °C · 8 h | 45 °C · 6 h | 50 °C · 3 h | Aquí sí hay acuerdo. Fillamentum marca los 50 °C como techo: a 80 °C el filamento se deforma. |
| PETG | 60 °C | 55 °C · 6 h | 65 °C · 4 h | Diez grados entre el más bajo y el más alto. Cualquiera funciona. |
| ABS | 60 °C · 8 h | No lo fabrica | 80 °C · 2 h | Veinte grados de diferencia, y cuatro veces más tiempo en el extremo bajo. |
| ASA | — | 80 °C · 4 h | 80 °C · 2 h | Coinciden en la temperatura y discrepan en el tiempo. |
| TPU | 55 °C · 4 h | 60 °C · 4–6 h | 80 °C (92A) · 100 °C (98A) · 3 h | El desacuerdo más grande de la tabla: 45 °C de diferencia. Depende mucho de la dureza. Fillamentum limita a tres ciclos de 3 h; más allá, amarillea. |
| Nailon (PA) | 70 °C · más de 12 h | 90 °C · 6 h (PA11 con carbono) | 80 °C · 4 h | Fillamentum pone los 80 °C como máximo absoluto: por encima hay oxo-degradación del polímero. |
Entonces, ¿cuál uso? El de tu carrete, si lo publica: mira la ficha técnica de tu marca antes que cualquier tabla, incluida esta. Si no lo publica —que es lo habitual en filamento barato—, empieza por la cifra más baja de la fila y sube solo si el filamento sigue chisporroteando. Y antes de subir, haz lo que recomienda Fillamentum: mete un trozo suelto de filamento en el aparato y mira qué le pasa. Si se ablanda o se deforma, esa temperatura no es para tu material, por mucho que otro fabricante la firme.
La regla de oro con el PLA: no pases de unos 50 °C. Empieza a reblandecerse cerca de los 55–60 °C y, si te excedes, las vueltas del carrete se pegan entre sí y el filamento deja de desenrollarse bien. Cuando termines, haz de nuevo la prueba rápida: si ya no chisporrotea y el hilo sale liso, el secado funcionó.
Quedarse corto de temperatura no se arregla dejándolo más horas. Es lo más contraintuitivo de todo esto y conviene decirlo claro: el agua no sale del polímero hasta que las cadenas se relajan, y eso ocurre por encima de una temperatura concreta, no antes. Fillamentum lo pone con nombres y apellidos: su TPU 98A no se seca a 50 °C aunque lo tengas veinticuatro horas. Y avisa de algo peor — por debajo del umbral lo que se favorece es la absorción, así que un secado tibio y largo puede dejarte la bobina peor que antes de empezar.
Dos avisos más que casi nadie cuenta. El carrete puede ser el techo, no el plástico. Prusa documenta que sus bobinas negras antiguas solo aguantan 45 °C con seguridad, imprimas lo que imprimas: los laterales se dilatan, el núcleo de cartón se queda expandido y la bobina termina floja — su propia solución es un tornillo M4×65 uniendo los lados. Antes de subir la temperatura, mira de qué está hecho el carrete. Y el enfriamiento cuenta tanto como el secado: si sacas la bobina caliente a una habitación húmeda, Fillamentum calcula que reabsorbe humedad en unos diez minutos, y posiblemente más de la que tenía. Déjala enfriar dentro de un recipiente cerrado con desecante, y no la abandones en el secador apagado, donde el vapor que acaba de salir sigue dando vueltas.
Una cosa que secar no arregla. El agua guardada dentro del plástico no hace daño mientras está ahí quieta; el daño ocurre en el momento de imprimir, cuando el material se funde y las moléculas de agua parten las cadenas del polímero. Fillamentum lo describe con estas palabras: las cadenas quedan cortadas «al azar e irreversiblemente». Secar el carrete quita el agua y evita el daño de las próximas impresiones, pero no reconstruye lo ya roto. Por eso un rollo con muchas horas impresas en húmedo puede seguir dando piezas más frágiles aunque lo seques perfectamente — y por eso conviene secar antes de la tirada importante, no después de que salga mal.
Dato clave
Ningún filamento es "a prueba de humedad". Secarlo no es un arreglo definitivo, sino mantenimiento: si vuelves a dejarlo al aire en un ambiente húmedo, en pocos días o semanas absorberá agua otra vez. La clave está tanto en secar bien como en guardar bien.
Cómo evitar que el filamento vuelva a mojarse
Secar arregla el presente; guardar bien evita repetirlo. Con un sistema de almacenamiento sencillo, un carrete aguanta seco meses en lugar de días:
- Recipientes herméticos con gel de sílice: una caja o cubo con cierre estanco y unos sobres de gel de sílice dentro es barato y muy eficaz. Guarda ahí los carretes que no estés usando.
- Bolsas de vacío: las de uso doméstico, con desecante dentro, mantienen el carrete casi sin aire. Ideales para almacenamiento largo.
- Caja seca con indicador de humedad: una tarjeta o higrómetro te dice cuándo el desecante está saturado. Como orientación, mantén el interior por debajo del 15–20 % de humedad relativa.
- Regenera el gel de sílice: el de bolitas naranjas o azules se recupera calentándolo en el horno o el deshidratador cuando cambia de color; se reutiliza muchas veces.
- Imprime los materiales sedientos desde una caja seca: con nailon, TPU o PVA no basta con secarlos una vez; conviene imprimirlos directamente desde un secador o caja hermética con el filamento saliendo por un puerto.
- Compra cantidades razonables: tener diez carretes abiertos "por si acaso" es tener diez carretes absorbiendo humedad. Abre solo lo que vayas a gastar en un plazo corto.
Con estos hábitos, el filamento húmedo pasa de ser un fastidio recurrente a un problema que apenas verás. Y cuando aparezca —porque tarde o temprano aparece—, ya sabes reconocerlo y solucionarlo en una tarde.
Preguntas frecuentes
¿Cómo sé si mi filamento absorbió humedad?
Escucha y mira mientras imprime. El síntoma más claro es un chisporroteo o pequeños chasquidos en la boquilla, a veces con hilillos de vapor: es el agua evaporándose. A eso se suman una superficie rugosa o con burbujas, hilos entre las piezas y capas que se despegan con facilidad. Si un carrete que antes imprimía liso ahora hace todo esto, casi seguro absorbió humedad.
¿A qué temperatura seco el PLA y el PETG?
Los propios fabricantes no coinciden. Para el PLA, Prusa indica 45 °C durante 6 horas, y eSUN y Fillamentum 50 °C, uno durante 8 horas y el otro durante 3; ninguno pasa de ahí, porque cerca de los 55–60 °C el PLA empieza a reblandecerse. Para el PETG el rango va de los 55 °C de Prusa a los 65 de Fillamentum, con eSUN en 60. Cualquiera de esos valores sirve; si tu marca publica el suyo, ese gana. Lo que no funciona es bajar la temperatura y compensar con horas: por debajo del umbral de cada polímero el agua no sale, y encima se favorece que entre más.
¿Sirve el horno de casa para secar filamento?
Sirve, pero con cuidado. Muchos hornos domésticos no bajan de forma fiable de 50 °C y tienen puntos calientes que pueden fundir o deformar el carrete, sobre todo con PLA. Si lo usas, pon la temperatura mínima, confírmala con un termómetro de horno, deja la puerta un dedo entreabierta y vigila. Un deshidratador de alimentos o un secador de filamento son más seguros y constantes.
¿Cómo almaceno el filamento para que no se humedezca?
Guárdalo en un recipiente hermético o una bolsa de vacío con gel de sílice dentro, nunca al aire libre. Un indicador de humedad te avisa cuándo el desecante está saturado; entonces lo regeneras en el horno o el deshidratador. Los materiales más sedientos, como el nailon o el TPU, conviene imprimirlos directamente desde una caja seca.