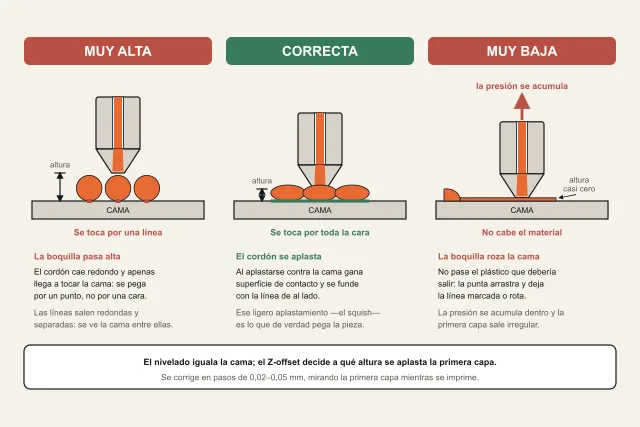
La pieza no se pega a la cama
La primera capa no agarra o se despega a medio camino. Repasamos nivelación, distancia de boquilla, temperatura y limpieza de la cama para que quede fija.
Solución
Lectura: 8 min
Sección · Resolver
Casi todos los problemas de impresión 3D son conocidos, tienen nombre propio y una solución probada. Esta sección es tu servicio de urgencias: identifica el síntoma en tu pieza, entra a su guía y arréglalo paso a paso, empezando por la causa más simple antes de tocar nada avanzado.
Dieciséis guías: quince fallos frecuentes, cada uno con su diagnóstico y su solución, y una más para cuando el fallo se resiste y toca pedir ayuda. Ve directo al que te está pasando ahora mismo.
La primera capa no agarra o se despega a medio camino. Repasamos nivelación, distancia de boquilla, temperatura y limpieza de la cama para que quede fija.
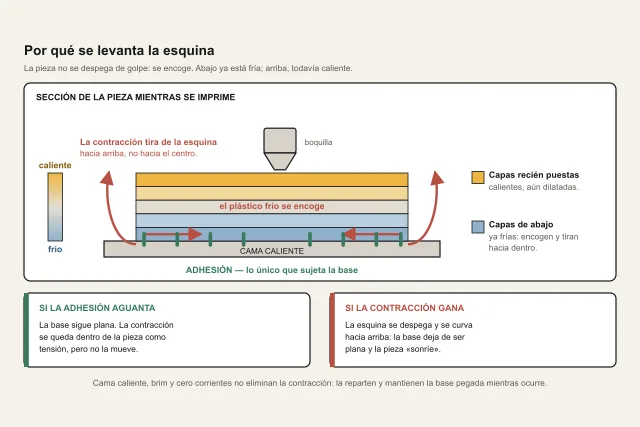
La pieza se curva y se despega por las esquinas al enfriarse. Muy típico en ABS y piezas grandes: adhesión, temperatura de cama y control del enfriamiento.
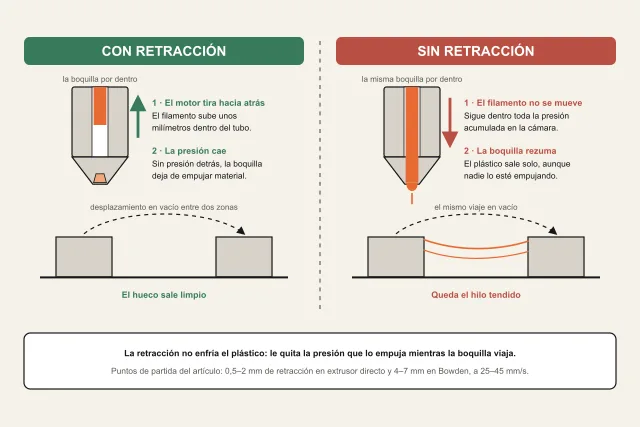
Hilos finos de plástico cruzando los huecos de la pieza. Casi siempre es cuestión de retracción, temperatura de impresión y humedad del filamento.
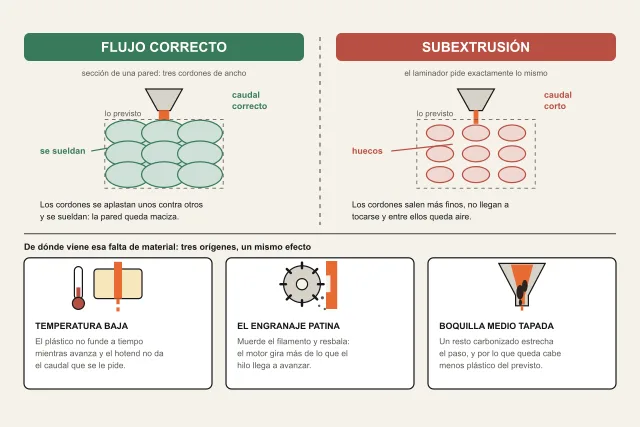
Paredes con huecos, capas incompletas y piezas frágiles porque el extrusor no empuja suficiente filamento. Flujo, temperatura y atascos parciales bajo la lupa.
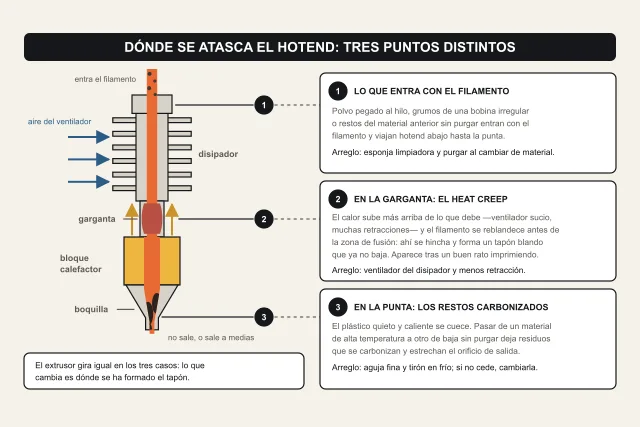
No sale filamento o sale a medias. Cómo reconocer un atasco parcial o total del nozzle y limpiarlo con el tirón en frío, una aguja o cambiando la boquilla.
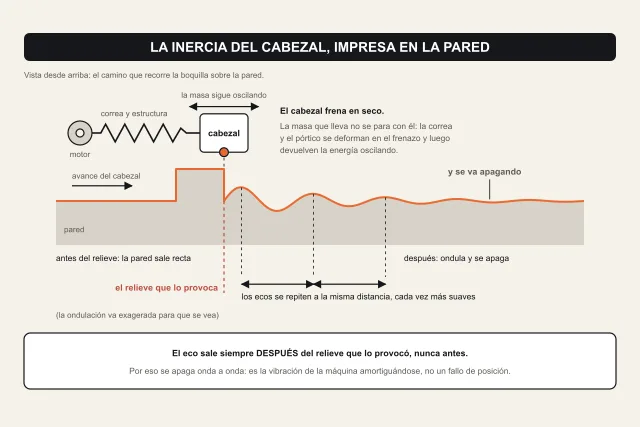
El relieve se repite en fantasma después de cada esquina. Qué lo distingue de las capas desplazadas y cómo bajarlo sin tocar valores que no puedes medir.
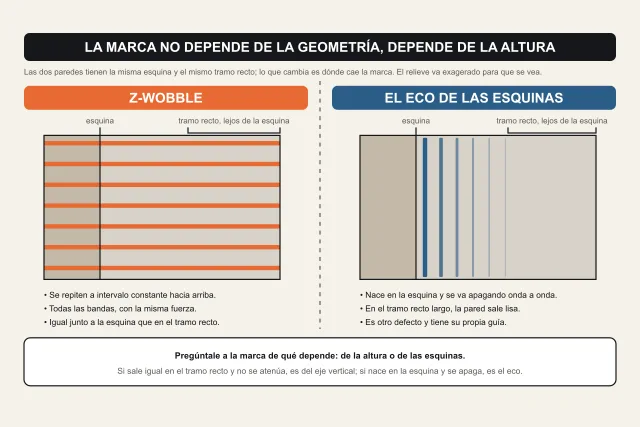
Bandas que recorren toda la altura por igual, vengan o no vengan esquinas. El test que lo separa del ghosting y qué revisar en el eje Z con la máquina apagada.
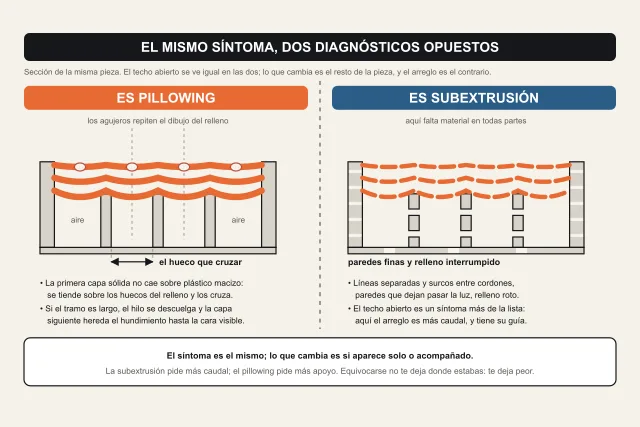
Agujeros y zonas translúcidas en la superficie de arriba. Si el extrusor va bien no es subextrusión, y el arreglo es el contrario.
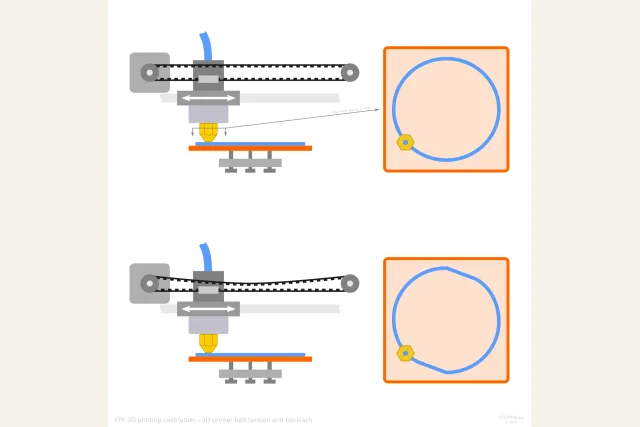
A media altura la pieza se corre de golpe y las capas quedan desalineadas. Correas flojas, velocidad excesiva y roces mecánicos son los sospechosos habituales.
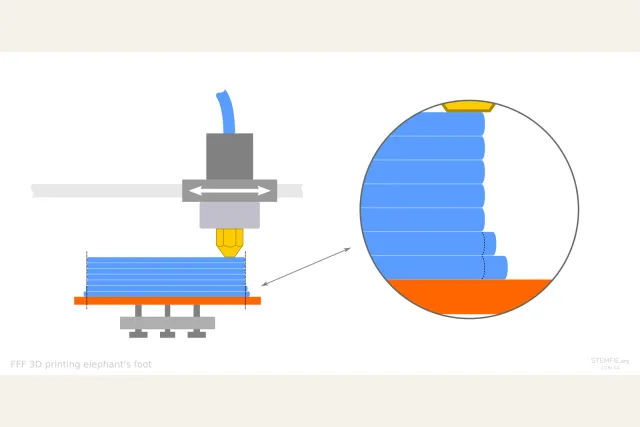
La base sale abombada hacia afuera, más ancha que el resto de la pieza. Suele ser exceso de calor en la cama o una boquilla demasiado apretada al arrancar.
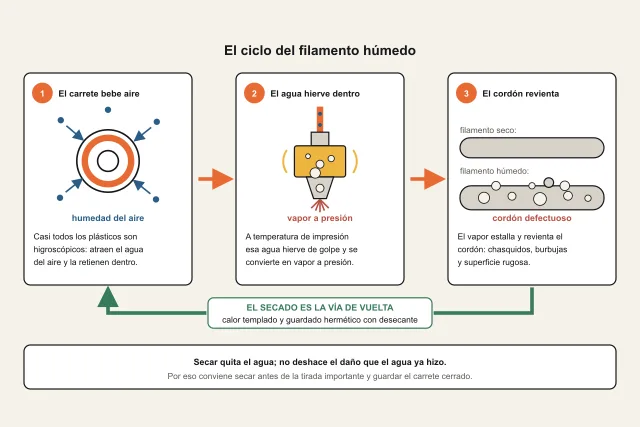
Chasquidos, vapor, burbujas y superficie rugosa: las señales de que el filamento absorbió humedad. Aquí lo diagnosticas y lo secas paso a paso, en horno, secador o deshidratador.
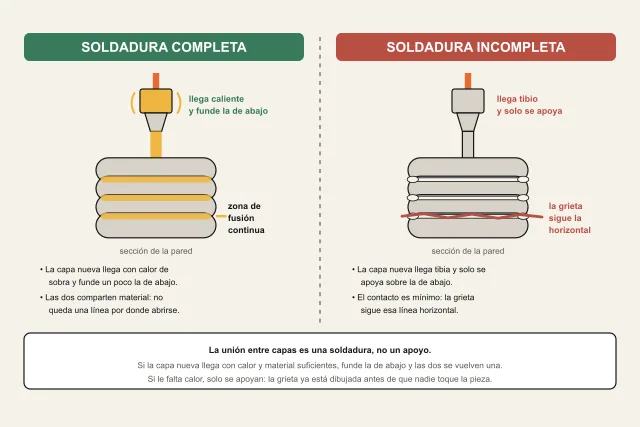
La pieza se abre por una línea de capa o se rompe al doblarla. El árbol de causas ordenado por lo que ves, de la humedad al exceso de ventilador.
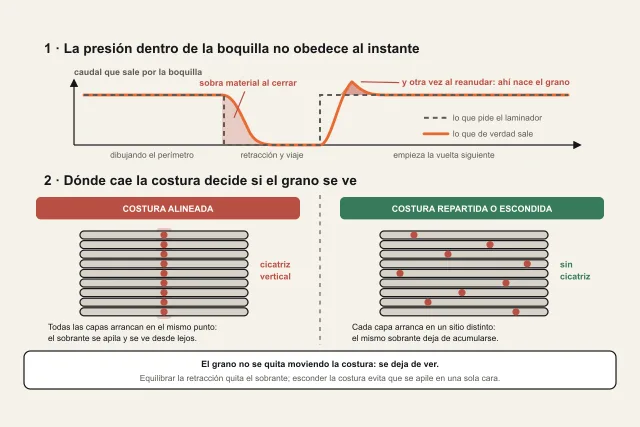
Bolitas repetidas en la costura de cada capa: qué son, en qué se diferencian del stringing y hacia dónde va el arreglo.
Por qué el mismo ajuste de purga vale para un par de colores y no para otro, y qué hacer sin encarecer toda la pieza.
El nudo no se forma imprimiendo, se forma cuando sueltas la punta. Cómo se reconoce, cómo se deshace y el gesto que lo evita.
Los cinco datos y la foto que necesita quien va a ayudarte. Y por qué reunirlos resuelve el problema muchas veces antes de que nadie conteste.
Esta sección funciona como un árbol de diagnóstico, así que no hace falta leerla entera. Haz lo contrario: mira tu impresión fallida, identifica el síntoma que más se parece a lo que ves y entra directo a esa guía. Cada página aísla un solo problema y te explica cómo reconocerlo, por qué aparece y cómo resolverlo, ordenando las soluciones de la más sencilla a la más avanzada.
Empieza por lo que ves. Si la pieza ni siquiera llega a agarrar, tu problema es de adhesión: ve a la pieza no se pega a la cama. Si agarra pero las esquinas se levantan y se curvan al enfriarse, es warping. Si la superficie aparece cruzada por hilos finos como telarañas, tienes stringing. Cuando las paredes salen con huecos o capas incompletas, sospecha de subextrusión, y si directamente deja de salir plástico, lo más probable es que tengas la boquilla obstruida.
Otros fallos son más específicos. Si a media altura la pieza se desplaza de golpe y las capas superiores quedan corridas, revisa capas desplazadas; si en cambio no se desplaza nada y lo que ves es un eco del relieve repetido tras cada esquina, eso es ghosting. Si la pieza se abre por una línea de capa o se parte al doblarla, tienes las capas separadas. Si la base sale abombada hacia afuera, como aplastada, es pie de elefante. Y cuando escuchas chasquidos, ves vapor o la superficie sale rugosa y con burbujas, seguramente estés imprimiendo con filamento húmedo: esa guía diagnostica el síntoma y explica el secado paso a paso, con sus tres métodos y la tabla de temperaturas.
Muchos de estos problemas comparten una misma raíz: una máquina mal calibrada. Por eso la mejor forma de arreglar un fallo es que no llegue a ocurrir. Si te fallan varias cosas a la vez o el mismo error vuelve una y otra vez, deja el parche y ataca la causa: pásate por la sección de calibración y puesta a punto, donde tienes cómo nivelar la cama, clavar la primera capa y ajustar flujo, temperatura y retracción. Es la calibración preventiva que te ahorra la mitad de las visitas a esta sección.
Y si un problema te resulta incomprensible, a menudo es porque no sabes qué hace la pieza implicada. Entender cómo funciona una impresora 3D por dentro —extrusor, hotend, cama y ejes— convierte un diagnóstico a ciegas en una deducción lógica: sabes qué componente interviene en cada síntoma y por dónde empezar a mirar. Con esa base y las guías de arriba, la mayoría de las impresiones fallidas se resuelven en una o dos pruebas.
La mala adhesión de la primera capa es el problema número uno de todo principiante. Aprende a resolverlo.