- El ghosting es un defecto superficial: la pieza mide lo que tiene que medir y las capas siguen alineadas; solo la pared queda ondulada tras cada esquina.
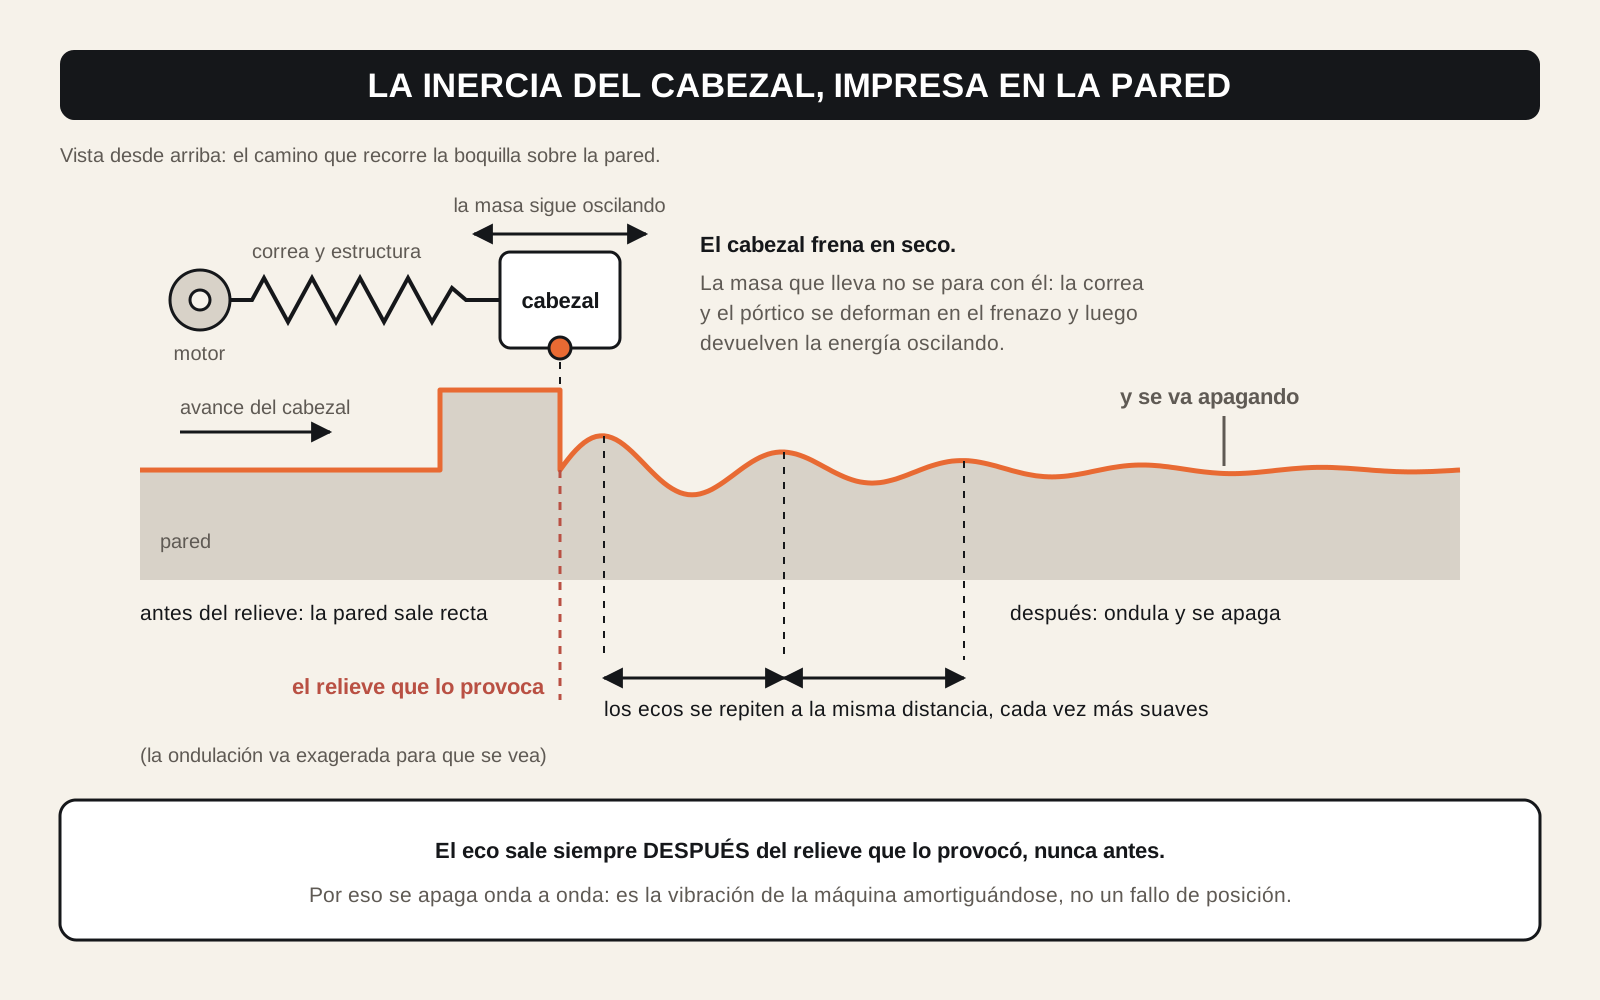
- El eco es la vibración de la máquina hecha objeto: aparece siempre después de la geometría que lo provoca y se va apagando onda a onda.
- La prueba más rápida: baja la velocidad un 20-30 %. Si el eco se atenúa, es vibración; si sigue igual, es holgura mecánica.
- Es un defecto estético: casi nunca obliga a reimprimir, salvo que esa cara vaya a la vista o tenga que encajar contra otra.
Qué es el ghosting y cómo reconocerlo
Antes de nada, la distinción que más tiempo te va a ahorrar. El ghosting es un defecto superficial: la pieza mide lo que tiene que medir, todas las capas siguen alineadas unas sobre otras y el contorno es el correcto. Lo único que ha pasado es que la pared, que debería ser lisa, tiene un relieve ondulado en las zonas que siguen a un cambio brusco de dirección. Se ve, se toca con la yema del dedo y se aprecia mucho mejor en luz rasante que en luz frontal.
Eso lo separa por completo de las capas desplazadas o layer shift, que es el otro fallo que la gente atribuye a "las correas". Allí hay un corrimiento permanente: a partir de cierta altura la pieza continúa movida hacia un lado y nunca vuelve a su sitio, dejando un escalón que la recorre entera. Las dos cosas comparten dos causas —correas con holgura y aceleración excesiva— pero no comparten ninguna consecuencia. Si tu pieza está corrida, ve a esa guía; si tu pieza está entera pero con relieve donde no debería, quédate aquí.
La prueba de la letra en relieve
Imprime cualquier pieza con texto en relieve o con una esquina pronunciada y mírala en rasante. El ghosting siempre aparece después de la geometría que lo provoca, nunca antes: los ecos salen a la derecha de cada letra si el cabezal venía de izquierda a derecha. Ese "después" es la firma del defecto y lo distingue de cualquier otra cosa.
Las señales que confirman el diagnóstico son tres. La primera, que el eco se repite y se va apagando: no es una marca única, son varias ondas cada vez más suaves. La segunda, que aparece siempre tras la misma clase de geometría —esquinas, bordes de letras, perforaciones— y no en zonas rectas largas. La tercera, que empeora al subir la velocidad y se atenúa al bajarla, cosa que puedes comprobar tú mismo en una tarde.
No lo confundas con otros defectos de superficie. Si la pared se abre en grietas horizontales entre capa y capa, no es ghosting sino capas separadas o delaminación, que es un problema de unión y no de vibración. Si lo que ves es una ondulación vertical y regular que recorre toda la altura de la pieza por igual, sin relación con las esquinas, estás ante lo que se conoce como Z-wobble, un asunto del eje vertical distinto de este y que tiene su propia página.
Por qué aparece el eco
Para entenderlo ayuda recordar cómo funciona una impresora 3D por dentro: unos motores tiran de unas correas para mover una masa —el cabezal, o la cama— que no es ligera. Cuando esa masa llega a una esquina tiene que frenar en seco y salir en otra dirección. La máquina no es infinitamente rígida, así que en ese frenazo la estructura y las correas se deforman un poco y luego devuelven la energía oscilando, igual que una regla sujeta al borde de una mesa. La boquilla va montada sobre esa oscilación y la deposita en el plástico. El eco de la pared es, literalmente, la vibración de tu máquina hecha objeto.
De ahí salen las causas, de la más frecuente a la menos:
1. Velocidad y aceleración altas para tu máquina
Es la causa número uno con los perfiles rápidos de hoy. Aquí el frenazo no le hace perder la posición a la máquina —eso sería el otro fallo—, solo la deforma un instante y la deja oscilando: el rebote se amortigua solo, y por eso el eco se apaga onda a onda en vez de dejar un escalón permanente. El límite depende del peso que mueve tu impresora y de lo rígida que sea, así que se busca probando y no copiando un número de internet.
2. Correas con holgura o poleas sueltas
Una correa destensada se comporta como un muelle: absorbe el frenazo y luego lo devuelve, y una polea con juego añade ese rebote en cada inversión de sentido. La diferencia con el otro fallo está en la magnitud: una holgura pequeña ondula la pared, una holgura grande hace perder posición y corre la pieza entera. El procedimiento para tensar y apretar está detallado en capas desplazadas.
3. Una estructura o un apoyo que ceden
Tornillos de perfil flojos, ruedas excéntricas mal ajustadas, un pórtico que se puede mover con la mano o, muy típico, una mesa que se balancea. Si el mueble devuelve la vibración, la impresora la recibe de vuelta y la vuelve a imprimir. Este caso es especialmente cruel porque dentro de la máquina no hay nada mal.
4. Demasiada masa en movimiento
Un cabezal cargado de accesorios, un tubo de filamento que tira, un carrete que arrastra o una cama grande que se desplaza en Y con la pieza encima son masa que hay que frenar. A igualdad de velocidad, cuanta más masa, más oscilación.
5. Piezas altas y esbeltas que oscilan solas
Una torre estrecha vibra por sí misma mientras la boquilla trabaja en su parte alta, y el resultado en la pared es indistinguible del ghosting de la máquina. La pista es que en esa misma impresión las piezas bajas y anchas salen limpias.
| Lo que observas | Causa más probable |
|---|---|
| El eco se atenúa mucho al bajar la velocidad | Velocidad y aceleración por encima de lo que tu máquina aguanta |
| El eco sigue igual aunque vayas mucho más despacio | Holgura mecánica: correas, poleas, ruedas o tornillos de la estructura |
| Solo lo ves en las paredes de un eje y el otro sale limpio | Correa o polea de ese eje concreto |
| Aparece o empeora al cambiar la impresora de sitio | Mesa o apoyo inestable que devuelve la vibración |
| Solo lo ves en piezas altas y estrechas | La pieza oscila ella misma; es un problema de orientación, no de máquina |
| El relieve va acompañado de grietas entre capas | No es ghosting: revisa la unión entre capas |
Cómo saber cuál es tu caso
El diagnóstico del ghosting es cualitativo, y ahí está su gracia: no necesitas medir nada, solo observar bien. Hazte estas cuatro preguntas ante la pieza fallada.
- ¿Dónde aparece el eco? Justo después de una esquina o del borde de una letra confirma ghosting. Si el relieve está repartido por igual por toda la pared, busca otra explicación.
- ¿En qué eje? Mira si los ecos corren a lo ancho de la pieza o hacia delante y atrás. Si un eje sale limpio y el otro no, ya tienes localizada la correa y la polea que revisar primero.
- ¿Empeora al subir la velocidad? Imprime la misma pieza dos veces, una a tu velocidad habitual y otra claramente más lenta. Si el eco se suaviza, el origen es de vibración y se ataca por parámetros; si no cambia, es holgura y se ataca con la llave.
- ¿Le pasa a todas las piezas? Si solo le ocurre a las torres estrechas, el problema es la pieza y no la máquina; ahí lo que toca revisar es cómo orientas las piezas antes de imprimir para bajar su centro de gravedad.
Con esas cuatro respuestas ya sabes si vas a pasar la tarde tocando el laminador o apretando tornillos, que es exactamente lo que hay que decidir antes de tocar nada.
Cómo quitar el ghosting paso a paso
Ve de lo más simple a lo más avanzado y cambia una sola cosa cada vez, reimprimiendo entre cambio y cambio la misma pieza corta de prueba. Si tocas cinco cosas a la vez y el eco se va, no habrás aprendido nada sobre tu máquina.
-
Baja la velocidad y la aceleración
Reduce la velocidad un 20-30 % y baja también la aceleración en tu perfil. Es gratis, es reversible y es la prueba que más información te da. Dónde vive la velocidad y por qué cambiar de ritmo cambia la pieza está explicado en los ajustes del laminador que de verdad cambian la pieza; la aceleración se toca en el mismo panel de velocidad de tu laminador.
-
Descarta la holgura mecánica
Tensa las correas y aprieta las poleas siguiendo el procedimiento que ya detallamos en capas desplazadas; si el eco no cambia después de eso, el origen no es mecánico.
-
Repasa la estructura
Aprieta los tornillos de los perfiles, ajusta las ruedas excéntricas hasta que rueden sin bailar pero sin frenar, y agarra el pórtico con la mano para ver si cede. Cualquier pieza que se mueva y no deba moverse es un amplificador de vibración.
-
Estabiliza el apoyo
Pon la impresora sobre una superficie pesada y firme, verifica que no cojea en ninguna de sus patas y retira de la mesa lo que pueda resonar. Cambiar de mueble ha arreglado más ghosting del que la gente admite.
-
Aligera lo que se mueve
Quita del cabezal lo que no haga falta, coloca el carrete de forma que el filamento entre sin tirones y comprueba que el tubo guía no arrastre en las esquinas.
-
Usa la compensación de resonancia si tu máquina la trae
Muchas impresoras rápidas incluyen una función de compensación de vibraciones, conocida como input shaping, con su propia rutina de calibración. Ejecútala siguiendo el asistente del fabricante y deja que sea la máquina la que mida: no copies valores de otra impresora, porque cada estructura resuena a su manera y un valor prestado no significa nada.
Si después de bajar mucho la velocidad el eco sigue exactamente igual de marcado, deja de tocar el perfil. Estás ante una holgura, y ninguna cantidad de lentitud arregla un tornillo flojo.
Cómo evitar que vuelva
Una vez que la pared sale lisa, mantenerla así cuesta poco. Estas rutinas cortan el problema de raíz:
- Sube la velocidad de forma gradual. Cuando quieras acelerar tus perfiles, hazlo por pasos y con una pieza de prueba con esquinas a la vista. Así descubres el techo de tu máquina antes de descubrirlo en un encargo.
- Mete las correas en la rutina de mantenimiento. Revisar tensión y tornillos de polea cada pocas semanas evita que la holgura vuelva sin que te enteres, y de paso previene las capas desplazadas.
- Deja la máquina donde está, si está bien. Un apoyo estable es un ajuste que no se toca. Si tienes que moverla, comprueba después que no cojea.
- Baja la velocidad solo en las paredes exteriores. Es la mejor relación entre calidad y tiempo: el relleno puede seguir yendo rápido, porque nadie va a mirarlo.
- Piensa la orientación antes de laminar. Una pieza apoyada de forma que no oscile te ahorra pelearte con la máquina por un defecto que no era suyo.
Y un recordatorio útil: el ghosting es un defecto estético. Salvo que la pieza tenga que encajar por esa cara, no invalida la impresión. Si estás persiguiendo el último eco en una pieza funcional que ya funciona, quizá el problema no sea la impresora.
Preguntas frecuentes
¿El ghosting es lo mismo que las capas desplazadas?
No, y confundirlos te hace perder tiempo. El ghosting es una ondulación de la superficie: la pieza sigue midiendo lo que tiene que medir y todas las capas siguen alineadas, solo que la pared tiene relieve donde debería estar lisa. Las capas desplazadas son un corrimiento permanente: a partir de cierta altura todo lo que viene después queda corrido hacia un lado y ya no vuelve a su sitio. Comparten dos causas, las correas flojas y la aceleración alta, pero no comparten ninguna consecuencia.
¿Bajar la velocidad quita el ghosting?
Suele ser la prueba más rápida y muchas veces también la solución. Reduce la velocidad un 20-30 % y reimprime la misma pieza: si el eco se atenúa o desaparece, tu problema es de vibración y ya sabes por dónde seguir. Si el eco sigue igual de marcado a pesar de ir claramente más despacio, deja de tocar la velocidad y busca holguras mecánicas, porque el origen está en la máquina y no en el perfil.
¿El ghosting me obliga a reimprimir la pieza?
Casi nunca. El ghosting es un defecto estético: la pieza mide lo que tiene que medir y las capas siguen alineadas, así que algo funcional sigue cumpliendo su función con el eco puesto. Reimprime solo si esa cara va a la vista o si tiene que encajar contra otra, porque ahí el relieve sí estorba. Y si vas a repetirla, no la repitas igual: baja antes la velocidad, para que la segunda copia te salga mejor que la primera en vez de idéntica. El criterio de tensión de las correas está en la guía de capas desplazadas.
¿Sirve de algo cambiar la impresora de mueble?
Sí, y es de las pruebas más baratas que existen. Una mesa que cede o que se balancea devuelve a la máquina parte de la vibración que ella misma genera, así que el eco se agrava sin que nada dentro de la impresora esté mal. Pásala a una superficie pesada y estable, comprueba que apoya en sus cuatro puntos sin cojear y quita de encima cualquier cosa que resuene. Si el ghosting mejora solo con eso, tenías un problema de apoyo, no de impresora.