- El color viejo no se corta: se diluye durante los primeros centímetros del nuevo.
- El arrastre no es proporcional a la purga: depende del par. Claro sobre oscuro delata; oscuro sobre claro tapa.
- Subir la purga global funciona y sale caro. Primero se reduce y se ordena; después se ajusta por pareja.
- La torre de purga no es solo desperdicio: es tu control de calidad, si la miras al terminar.
Cómo se reconoce
El síntoma tiene una firma bastante clara, y conviene distinguirlo de otras cosas que se le parecen:
- La mancha aparece justo donde empieza el color nuevo, no en mitad de una zona ya establecida.
- Va de más a menos. Las primeras líneas salen claramente sucias y el color se va limpiando conforme avanza.
- Se repite en la misma transición a lo largo de la pieza, capa tras capa, siempre en el mismo cambio.
Si en cambio ves puntos o granos sueltos repartidos sin relación con los cambios de color, eso es otra cosa y tiene su propia guía: los blobs y zits. Y si lo que ves son hilos finos cruzando el aire entre zonas, tampoco es esto, es stringing.
Por qué el mismo ajuste vale para un par y no para otro
Una impresora de un solo extrusor no cambia de color: vacía y rellena el mismo camino. Cómo lo hace, paso a paso, lo cuenta la guía de impresión multicolor y AMS. Lo que importa aquí es la consecuencia: cuando entra el color nuevo, dentro de la boquilla todavía queda del anterior, y sale mezclado hasta que se agota.
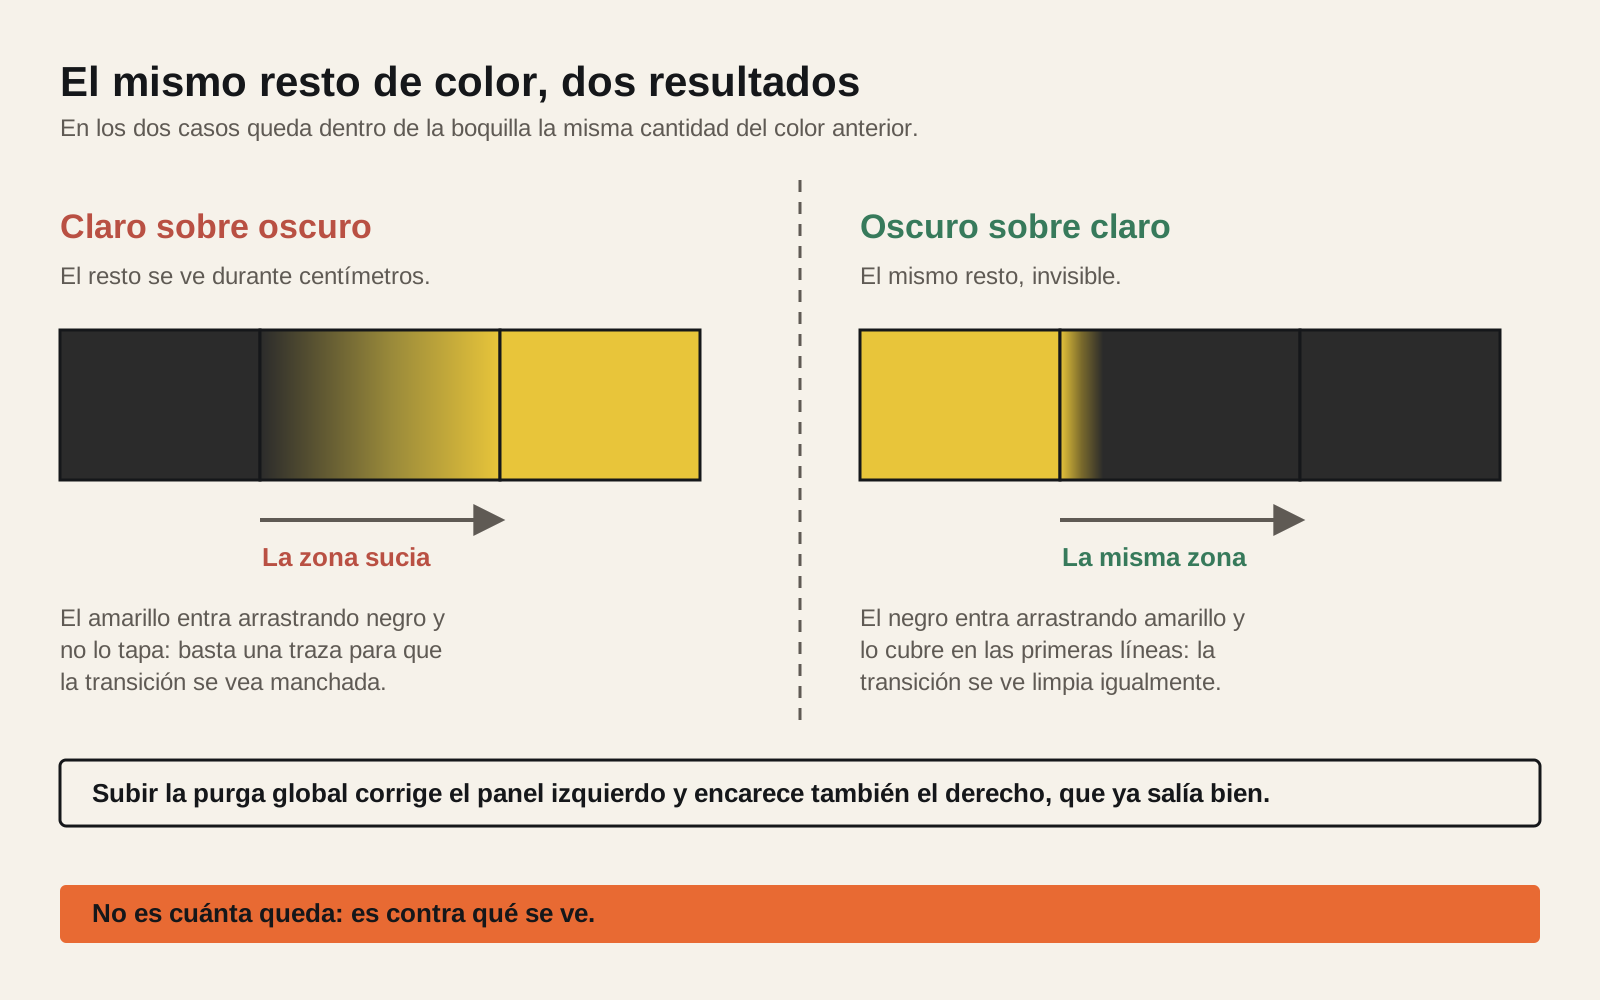
Esa mezcla no se apaga de golpe, se apaga poco a poco. Y aquí está la clave que ahorra material: lo que decide si esa cola se ve no es cuánta queda, sino contra qué se ve.
Dato clave
Un amarillo entrando detrás de un negro delata cualquier resto: basta una traza para ensuciarlo. El mismo negro entrando detrás del amarillo lo tapa por completo, aunque quede exactamente la misma cantidad de material viejo. Es el mismo fenómeno físico con dos resultados visuales opuestos, y por eso una pieza puede tener transiciones perfectas y otras sucias con un único ajuste global.
De ahí salen dos reglas prácticas que no cuestan nada:
- El orden importa. Si puedes elegir la secuencia, ve de claro a oscuro. Los saltos de oscuro a claro son los caros.
- Los pares no son simétricos. Ajustar «la purga» como un solo número trata igual dos situaciones que no lo son.
Dónde se queda el color viejo
Si el problema persiste con purgas generosas, el material no se está yendo por alguna razón concreta. Los sitios habituales, de más a menos común:
- Una boquilla con residuo acumulado. Un interior que ya no está liso retiene material y lo suelta a destiempo. Si además notas que el flujo no es el de antes, mira la guía de la boquilla obstruida: un atasco parcial y un arrastre de color se alimentan mutuamente.
- Temperatura demasiado alta para ese material. Un plástico más líquido de la cuenta se pega mejor a las paredes internas y tarda más en irse. Encontrar el punto correcto es lo que hace la torre de temperatura.
- Filamentos que no fluyen igual. Dos marcas del mismo material pueden comportarse distinto a la misma temperatura, y una transición se limpia peor cuando lo que entra y lo que sale no se parecen.
- Un color especialmente tiñente. Los muy saturados y algunos con carga dejan más rastro que un color plano, sin que nada esté averiado.
Cómo arreglarlo, de lo barato a lo caro
En este orden, porque los primeros pasos no gastan material y los últimos sí:
- Reduce el número de cambios. Cada cambio es una oportunidad de mancha y un coste. Muchas piezas se rediseñan con menos transiciones sin perder nada visual.
- Reordena la secuencia para que los saltos de oscuro a claro sean los menos posibles.
- Sube la purga solo de los pares que fallan. La mayoría de laminadores permite valores por pareja de colores en vez de uno global. Es la diferencia entre corregir dos transiciones y encarecerlas todas.
- Revisa la boquilla y la temperatura si el arrastre aparece en todos los pares por igual. Cuando el problema no distingue colores, deja de ser un problema de color.
- Cambia lo que entra. Si un filamento concreto es el que siempre ensucia, prueba con otro antes de seguir subiendo purgas.
Cómo evitar que vuelva
La prevención aquí es sobre todo una decisión de diseño y de planificación, y se toma antes de laminar.
Mira la torre de purga al terminar. Es el hábito que más rápido enseña: cada franja de la torre corresponde a una transición, y si en alguna se ve mezcla, ese es tu par problemático. Te lo dice sin que tengas que sacrificar una pieza para averiguarlo.
No estrenes marca en la pieza importante. En nuestro taller los pocos problemas que hemos tenido con multicolor se concentran en un sitio: combinar materiales de marcas diferentes en el mismo trabajo. La regla que aplicamos es sencilla —cualquier filamento de terceros se calibra antes de entrar en producción—, y hay más criterios en cómo elegir marca de filamento.
Y no abuses de los cambios. Es lo que hacemos nosotros y no es solo por el material: cada cambio suma tiempo de máquina y una probabilidad más de que algo salga sucio. Una pieza a tres colores bien puestos suele verse mejor que una a seis mal resueltos.
Cuándo no es arrastre de color, y quién lo trata
Media hora peleándose con las purgas para descubrir que el problema era otro es un rato perdido que se evita con cuatro comprobaciones. Si tu caso encaja en alguna de estas, para y cambia de guía:
| Lo que ves | Qué es probablemente |
|---|---|
| La pieza entera salió de un tono que no pediste | El color se asignó mal en el laminador o el carrete cargado no es el que creías. No hay nada que purgar. |
| El color se ve apagado y la pared, porosa, sin relación con los cambios | Humedad en el filamento. El diagnóstico está en filamento húmedo. |
| Granos o puntos sueltos repartidos por la superficie | Blobs y zits: es presión, no color. |
| Marcas regulares que se repiten a la misma altura en toda la pieza | Viene del movimiento, no del material: z-wobble. |
La prueba que separa este defecto de casi todos los demás es la misma que sirve para reconocerlo: si el problema no está anclado a los cambios de color, no es esto. Un arrastre siempre empieza donde entra un color nuevo y se desvanece; cualquier otra cosa aparece donde le apetece.
Preguntas frecuentes
¿Por qué unas zonas salen limpias y otras con restos del color anterior?
Porque la purga que sirve para un par de colores se queda corta para otro. El plástico viejo no desaparece de golpe: sale diluyéndose durante los primeros centímetros del color nuevo, y lo que decide si eso se ve o no es el contraste. Un amarillo claro entrando detrás de un negro delata cualquier resto; el mismo negro entrando detrás del amarillo lo tapa por completo. Por eso una pieza puede tener transiciones perfectas y otras sucias con exactamente el mismo ajuste: no es que la máquina purgue peor en unas capas, es que en unas se nota y en otras no.
¿Subir la purga al máximo resuelve el problema?
Lo resuelve y sale caro, que es distinto de resolverlo bien. Purgar de más en todos los cambios gasta material y horas en las transiciones que ya salían limpias, y eso se nota mucho en piezas con muchos cambios. La vía sensata tiene dos pasos: primero reduce el número de cambios y ordénalos para que los saltos de claro sobre oscuro sean los menos posibles, y solo después sube la purga de los pares que sigan delatando resto. La mayoría de laminadores permite ajustarla por pareja de colores en lugar de con un único valor global.
¿La torre de purga sirve para algo o solo desperdicia material?
Sirve, y su función se entiende mejor si la miras como lo que es: el sitio donde la máquina se limpia sin ensuciar tu pieza. Cada cambio deposita ahí el material de transición hasta que el color sale puro. Si la desactivas, ese material tiene que ir a alguna parte, y lo habitual es que acabe en la propia pieza o en un montón suelto que a veces se despega y se pega donde no debe. Como control de calidad tiene además un uso que no todo el mundo aprovecha: mírala al terminar. Si en sus capas se ven franjas mezcladas, ahí está el par de colores que te está fallando.
¿Mezclar marcas distintas de filamento empeora las manchas?
Puede complicarlo, y en nuestro taller es justo donde se concentran los pocos problemas que hemos tenido con multicolor: los atascos han sido muy escasos y casi siempre al combinar materiales de marcas diferentes en el mismo trabajo. La razón es que dos filamentos del mismo tipo pero de fabricantes distintos no tienen por qué fluir igual a la misma temperatura, y una transición se limpia peor cuando lo que entra y lo que sale se comportan distinto. No es una prohibición: es una razón para calibrar cualquier filamento de terceros antes de meterlo en producción y para no estrenar marca en la pieza importante.