Esta página no repite el catálogo de materiales ni sus fichas: el panorama completo de filamentos, con sus temperaturas y sus precios, vive en tipos de filamento para impresora 3D. Aquí damos por hecho que ya sabes lo que hace un PLA y un PETG, y que estás valorando si el policarbonato tiene sentido para una pieza concreta.
- El policarbonato entra cuando coinciden dos condiciones: la pieza necesita aguantar temperatura y encajar golpes a la vez.
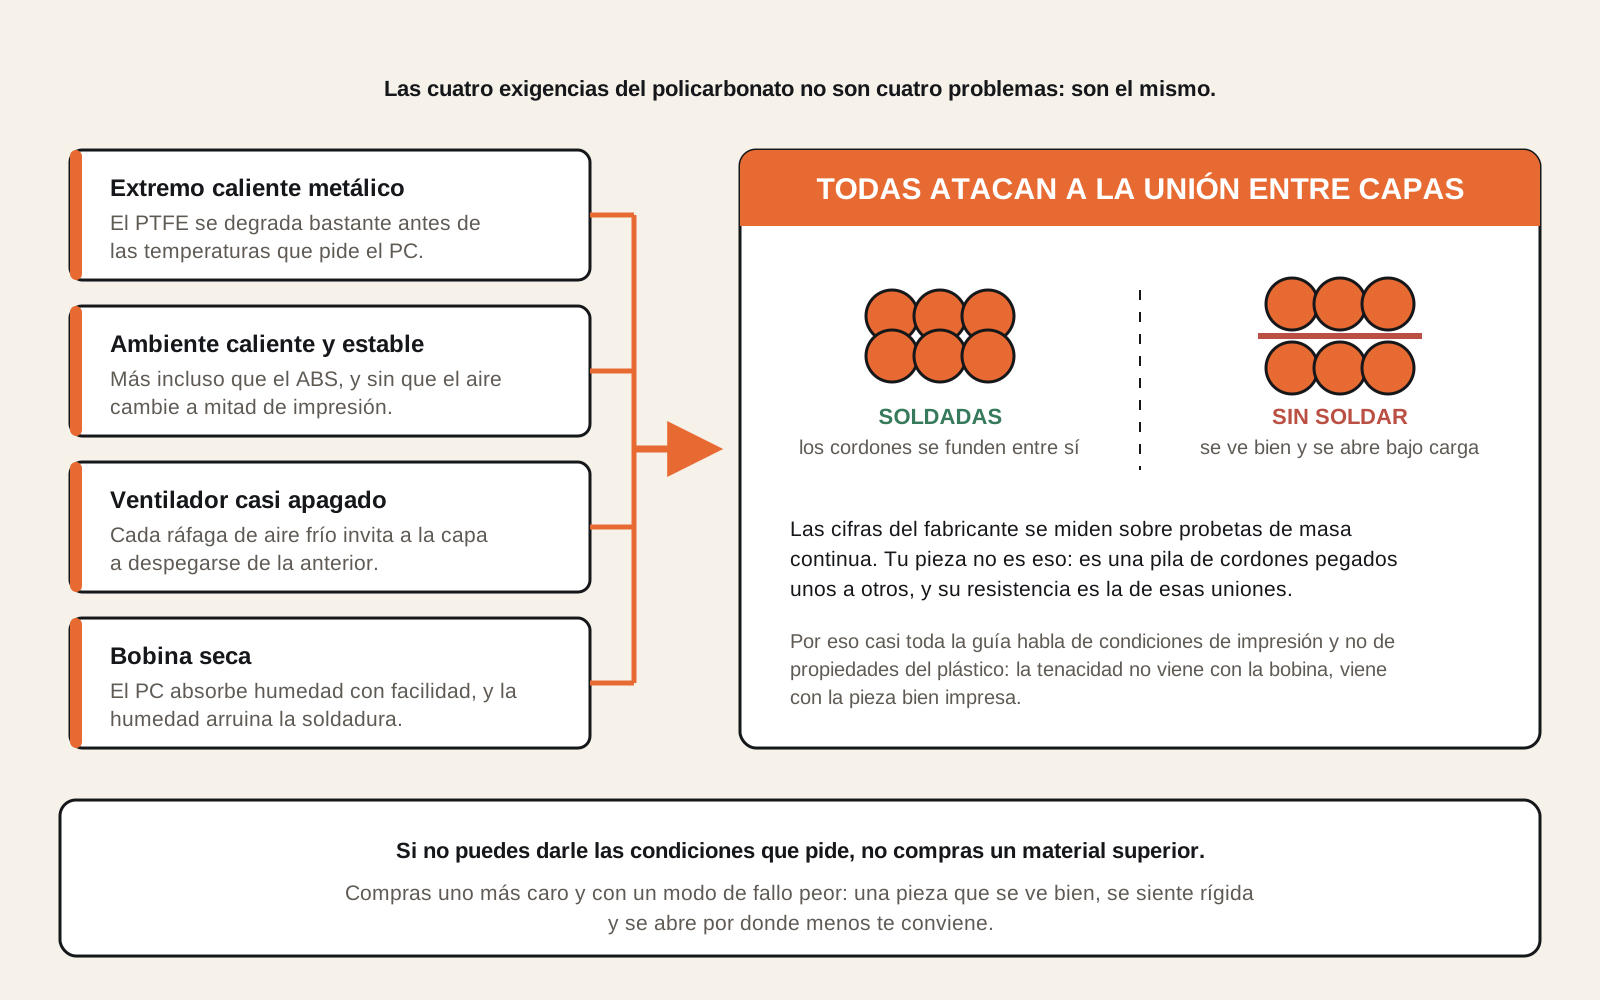
- Es el filamento que más le pide a la máquina: un ambiente caliente y estable, más incluso que el ABS, y un extremo caliente íntegramente metálico.
- Con PC muchas veces se busca a la vez más adherencia y un separador: la contracción tira de las esquinas, pero cuando agarra puede llevarse un trozo de lámina.
- Si no puedes darle las condiciones que pide, no compras un material superior, compras uno más caro con un modo de fallo peor.
Qué resuelve el policarbonato que no resuelve el PETG
El PETG es el filamento funcional por defecto, y con razón: se imprime en casi cualquier máquina, aguanta más calor que el PLA y no se parte a la primera. Cuando alguien se plantea el policarbonato suele ser porque ha chocado con uno de los dos límites del PETG, y conviene distinguirlos porque no se resuelven igual.
El primero es la temperatura de servicio: aquella a la que la pieza terminada empieza a ablandarse y a perder la forma bajo su propia carga. En la comparativa de PLA, ABS y PETG publicamos las cifras orientativas de esos tres —PLA ≈ 55–60 °C, PETG ≈ 75–80 °C y ABS ≈ 95–100 °C, siempre como aproximación—, y bastan para situar el problema: una pieza dentro de un auto cerrado al sol, pegada a una fuente de calor o metida en una carcasa que se calienta sola no está en el terreno del PLA, y muchas veces tampoco en el del PETG. El policarbonato se coloca por encima de todos ellos; el valor concreto de cada bobina lo declara la ficha técnica del fabricante, y varía entre formulaciones porque casi ningún filamento comercial es policarbonato puro.
El segundo límite es el impacto, y es la diferencia que más se nota en la mano: el PETG cede un poco y luego se parte; el policarbonato tiende a deformarse antes de romper. Esa tenacidad es la razón por la que se usa en cascos, pantallas de protección y carcasas industriales.
Hay un tercer motivo, menos vistoso: la rigidez con temperatura. Un utillaje o una plantilla que trabaja tibio pierde precisión si el material se reblandece, y el PC mantiene la geometría donde otros empiezan a ceder. La lógica de diseño de esas piezas está en utillajes y plantillas impresos en 3D.
Dato clave
Ninguna de esas ventajas viene con la bobina: vienen con la pieza bien impresa. Un policarbonato con las capas mal soldadas no es un material tenaz, es un material caro que se abre por donde menos te conviene. Por eso casi toda esta guía habla de condiciones de impresión y no de propiedades del plástico.
Por qué es el filamento que más le pide a la máquina
Que un material aguante más calor en servicio significa, casi siempre, que hay que fundirlo más caliente para imprimirlo. Ahí empieza la cadena de exigencias del policarbonato, y ninguna es opcional.
El extremo caliente tiene que llegar y sostenerse
El policarbonato funde por encima de los materiales técnicos habituales, el ABS incluido, y cuánto por encima lo dice la ficha de tu bobina, no una tabla general; dónde cae cada material está en la tabla de temperaturas de impresión 3D. Dos consecuencias prácticas:
- El tope del firmware y del hotend manda. Si tu máquina no permite subir hasta el rango que pide la bobina, no hay ajuste que lo compense.
- Los conductos de PTFE que llegan hasta la boquilla se degradan bastante antes de las temperaturas que pide el PC, y al degradarse liberan humo y arruinan el paso del filamento. Para policarbonato, un extremo caliente íntegramente metálico deja de ser un lujo.
El policarbonato sin carga no es abrasivo, así que la boquilla de latón sirve mientras aguante el calor. Si compras una variante reforzada con fibra, la elección cambia y la tratamos en qué boquilla comprar.
El aire alrededor de la pieza importa tanto como la boquilla
Todo plástico se contrae al pasar de fundido a sólido, y la contracción crece con la diferencia entre la temperatura a la que solidifica y la del cuarto. El policarbonato solidifica muy caliente, así que esa diferencia es enorme y la contracción también: las capas de abajo se encogen mientras las de arriba siguen calientes, la pieza tira de sí misma y aparecen esquinas levantadas y grietas entre capas.
Por eso el PC pide un ambiente caliente y estable alrededor de la pieza, más incluso que el ABS. No basta con cerrar la máquina: hace falta que el aire no cambie de temperatura a mitad de impresión y que no haya corrientes de una ventana. Si vas a usar policarbonato con frecuencia, esa es la compra que decide, y la analizamos entera en cuándo necesitas una impresora 3D cerrada.
En la misma línea va el ventilador de capa. Con PLA lo quieres a tope; con policarbonato, cada ráfaga de aire frío sobre la capa recién puesta es una invitación a que se despegue de la anterior. Lo normal es trabajar con muy poco o nada, y entender qué se gana y qué se pierde con esa decisión: lo desglosamos en ventilador de capa, qué gana y qué pierde.
La humedad se cobra justo lo que fuiste a buscar
El policarbonato absorbe humedad del ambiente con facilidad. Una bobina húmeda imprime con chisporroteos y burbujas, deja la superficie rugosa y —lo que de verdad importa aquí— arruina la soldadura entre capas, que es exactamente la propiedad por la que pagaste. Si has visto ese comportamiento y no sabes si es la causa, el diagnóstico y el remedio están en filamento húmedo: síntomas y cómo secarlo.
Adherencia y separación: el problema al revés
Con casi todos los filamentos el problema de la cama es uno solo: que la pieza se pegue. Con policarbonato son dos, y son contradictorios.
Por un lado, la contracción tira de las esquinas hacia arriba durante toda la impresión, así que necesitas una adherencia muy por encima de lo habitual. El mecanismo y las soluciones generales están en warping: esquinas levantadas, y el repaso completo de por qué una pieza no agarra, en la impresión no se pega a la cama.
Por otro, cuando el policarbonato sí agarra, a veces agarra demasiado. Sobre ciertas superficies se une con tanta fuerza que al despegar la pieza se lleva un trozo de lámina, o directamente astilla el vidrio. Es el mismo fenómeno que ya obliga a usar separador con el PETG, llevado al extremo. La consecuencia práctica es incómoda de aceptar pero sencilla: con PC muchas veces se busca a la vez más adherencia y un separador, un agente que impida la unión directa entre plástico y lámina. Qué superficie elegir y cuál protege de qué lo comparamos en superficies y placas de impresión.
Lo tercero que ayuda no es un ajuste, es geometría. Las esquinas vivas concentran toda la tensión de la contracción en un punto; redondearlas la reparte. Una pieza alta y estrecha impresa de pie tiene menos base para resistir ese tirón que la misma pieza tumbada, así que antes de pelear con la cama vale la pena revisar cómo orientar las piezas.
Un PC mal impreso rinde menos que un PETG bien impreso
Esta es la frase que más dinero ahorra de toda la guía. Las cifras de resistencia que publica un fabricante se miden sobre probetas normalizadas, hechas en condiciones de laboratorio y con el material en masa continua. Tu pieza no es eso: es una pila de cordones pegados unos a otros, y su resistencia real depende de cómo de bien se soldaron esas uniones.
En el policarbonato esa distancia entre la ficha y la realidad es más grande que en ningún otro filamento común, porque todo lo que sale mal —una ráfaga de aire, un ambiente frío, una bobina húmeda— ataca precisamente la unión entre capas. El resultado típico es una pieza que se ve bien, se siente rígida y luego se abre limpiamente por un plano horizontal al primer golpe serio. Ese fallo tiene diagnóstico propio en delaminación: la pieza se abre por las capas.
De ahí sale un criterio honesto: si no puedes darle al policarbonato las condiciones que pide, no compras un material superior, compras uno más caro con un modo de fallo peor. Si dudas de si tu máquina las da, imprime una pieza pequeña de prueba antes de comprometer horas de máquina y media bobina, con la lógica de iteración de prototipado rápido con impresión 3D.
Transparencia: lo que sí y lo que no puedes esperar
Mucha gente llega al policarbonato buscando piezas transparentes, porque asocia el nombre con las cubiertas de invernadero y las pantallas de protección. Conviene deshacer el malentendido cuanto antes: esa transparencia viene del formato, no del material.
Una plancha de policarbonato es una masa continua, sin interfaces internas, y por eso la luz la atraviesa sin desviarse. Una pieza FDM es lo contrario: decenas de cordones colocados uno junto a otro, con micro-huecos y superficies de contacto entre todos ellos. Cada una de esas fronteras dispersa la luz. Por eso el resultado normal es translúcido —deja pasar la luz, no la imagen— y por eso una pieza gruesa con relleno es directamente opaca.
Lo que sí acerca el resultado a lo transparente:
- Menos fronteras internas: paredes gruesas o pieza de una sola pared, capas altas y nada de relleno.
- Que los cordones se fundan entre sí: imprimir despacio, caliente dentro del rango del fabricante y con un flujo generoso, para que no queden huecos de aire entre pasadas.
- Trabajar la superficie después: las marcas de capa exteriores dispersan tanto como los huecos internos. Lijado progresivo y una capa de barniz transparente cambian el resultado más que cualquier ajuste del laminador; el método está en cómo lijar y pintar piezas impresas en 3D.
Aun así, no esperes leer un texto a través de la pieza. Si lo que necesitas es una ventana o una tapa transparente de verdad, la respuesta es una plancha comprada y cortada, no una pieza impresa —y si la vas a cortar con láser, mira antes la lista de materiales aptos y prohibidos.
Cuándo el PETG o el ASA son la respuesta correcta
El policarbonato es un material de problema concreto, no de uso general. Antes de comprar una bobina, revisa si tu pieza cae en alguno de estos casos, porque en todos ellos hay una respuesta más barata y más fácil de acertar:
- La pieza es funcional pero vive a temperatura normal. Soportes, cajas, repuestos domésticos, piezas que aguantan peso sin calentarse: el PETG las resuelve y perdona muchísimo más. El reparto entre los tres básicos está en PLA vs ABS vs PETG.
- El enemigo es el sol y la lluvia, no el calor interno. Para una pieza a la intemperie lo que decide es la resistencia a la radiación ultravioleta, y ahí el material de referencia es el ASA, no el policarbonato. Ese material tiene guía propia en ASA: el filamento que aguanta el sol y la lluvia, y el caso del exterior, en por qué el PLA se rinde al sol.
- El problema es el roce y el desgaste. Engranajes, bisagras y casquillos que trabajan a diario piden resistencia a la fatiga; ese terreno es del nailon, y lo que exige a cambio está en imprimir con nailon.
- Lo que falta es rigidez y estabilidad de forma, no tenacidad. Un compuesto con fibra de carbono da eso con menos exigencia térmica, aunque a cambio desgaste la boquilla.
El policarbonato entra cuando coinciden dos condiciones: la pieza necesita aguantar temperatura y encajar golpes a la vez, y tu máquina puede darle un ambiente caliente y estable durante toda la impresión. Si falta la segunda, lo razonable no es forzar la bobina, sino rediseñar la pieza para otro material o encargar esa pieza fuera. Y si vas a venderla, el efecto de la elección en tu cuenta lo estimas con la calculadora de costo de impresión 3D: el PC no solo cuesta más por kilo, cuesta más en fallos hasta acertar.
Preguntas frecuentes
¿Puedo imprimir policarbonato en una impresora abierta?
Puedes sacar piezas pequeñas y sencillas, pero no es un uso fiable. El policarbonato solidifica muy caliente y se contrae mucho al enfriar, así que con el aire del cuarto rodeando la pieza la contracción se concentra en las esquinas y en las uniones entre capas. Cuanto más grande sea la pieza, antes se despegará o se abrirá. Si el policarbonato va a ser un material habitual para ti, la decisión que importa está en la guía de impresora 3D cerrada.
¿Necesito un extremo caliente totalmente metálico para imprimir PC?
En la práctica, sí. Los conductos de PTFE que llegan hasta la boquilla se degradan bastante antes de las temperaturas a las que se extruye el policarbonato, y al degradarse liberan humo y arruinan el paso del filamento, así que no es solo una cuestión de rendimiento. Con PC, un extremo caliente íntegramente metálico deja de ser un lujo. Antes de comprar la bobina conviene comprobar también hasta dónde deja subir la temperatura el firmware de tu máquina: si no llega al rango que pide la ficha del fabricante, no hay ajuste que lo compense.
¿Las piezas de policarbonato salen transparentes?
Translúcidas, casi nunca cristalinas. La transparencia de una plancha de policarbonato viene de ser una masa continua; una pieza FDM es un montón de cordones pegados, y cada interfaz entre cordones desvía la luz. Se puede mejorar mucho imprimiendo con pocas paredes, capas gruesas, despacio y con un flujo que suelde bien los cordones entre sí, pero si necesitas ver a través con nitidez, la respuesta es una plancha comprada, no una pieza impresa.
¿Compensa el policarbonato frente al PETG en una pieza funcional?
Solo si la pieza pide algo que el PETG no da: aguantar deformada una temperatura que ablanda al PETG, o encajar golpes sin partirse. Para el resto de piezas funcionales de taller y casa, el PETG bien impreso rinde más que un policarbonato mal impreso, y es mucho más fácil de acertar. El policarbonato compensa cuando el problema es concreto y la máquina puede sostenerlo.