Cada vez que estrenas una bobina, la primera pregunta es la misma: ¿a cuántos grados la pongo? Esta página responde eso y nada más. Es una tabla de consulta rápida con la temperatura de extrusor y de cama de los materiales más habituales, tomada de nuestra guía de tipos de filamento. No decide por ti qué material usar ni cómo calibrar: solo te da el punto de partida para que la pieza empiece a salir.
Léelo antes de copiar una temperatura
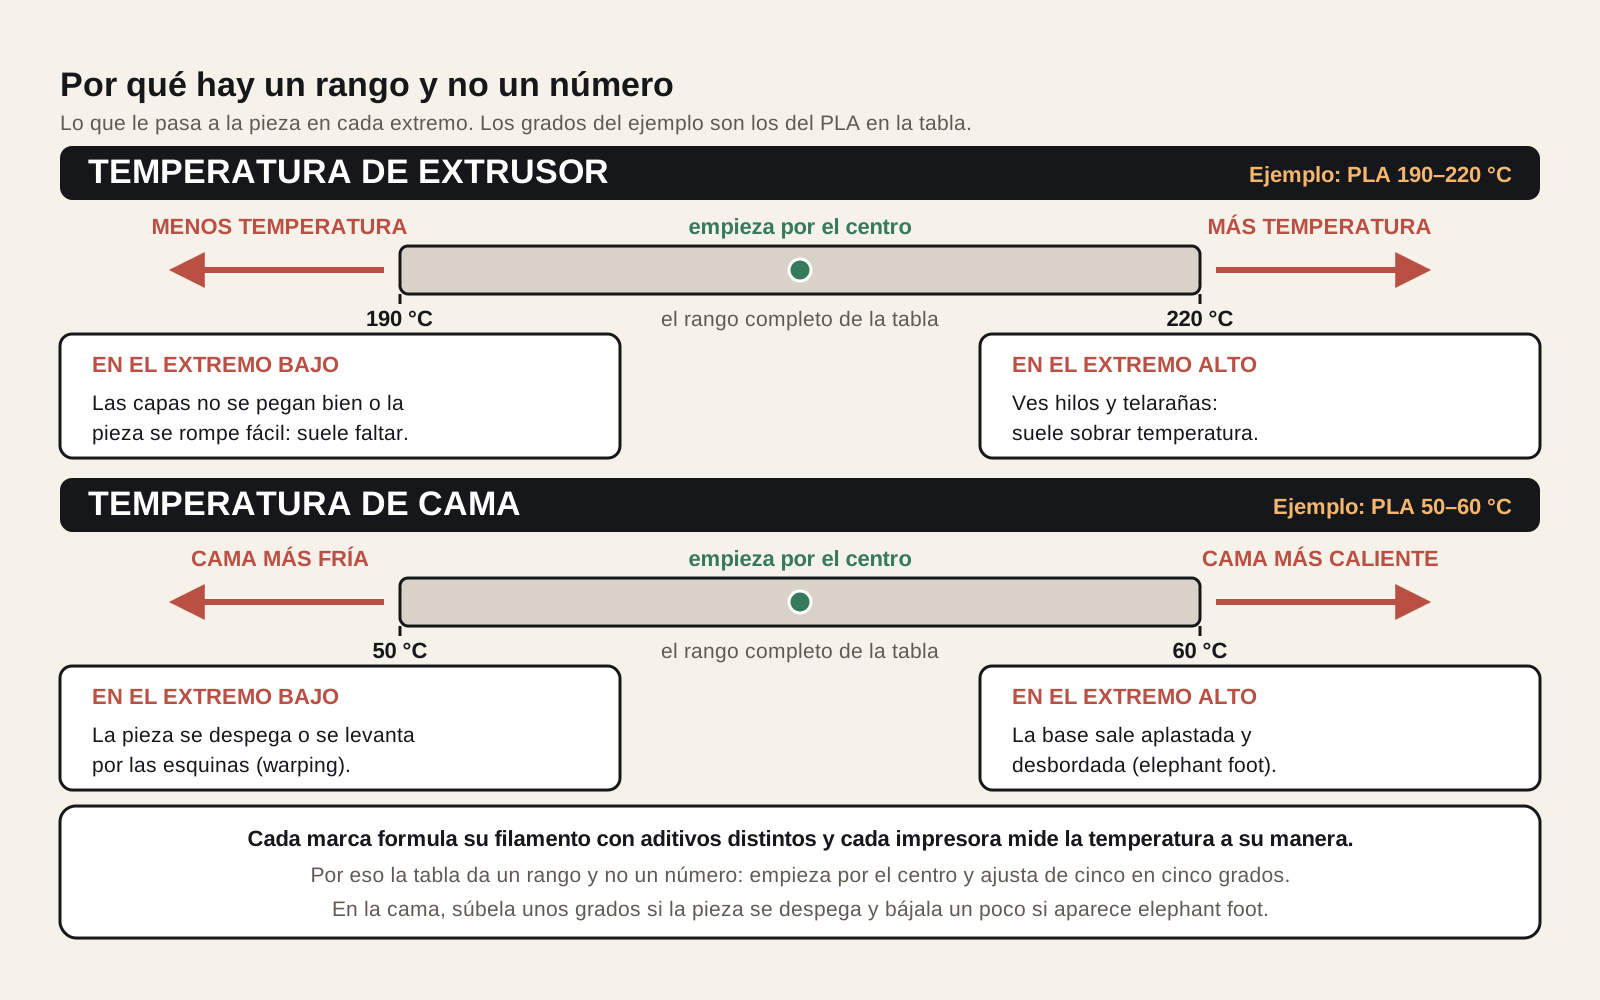
Estos son rangos de arranque, no valores fijos. Cada marca formula su filamento con aditivos distintos, y cada impresora mide la temperatura un poco a su manera. La forma correcta de usar la tabla es simple: empieza por el centro del rango (el punto medio de su rango; en el PLA, el centro de 190–220 °C) y ajusta de cinco en cinco grados según cómo salga la pieza. Para afinar el número exacto con método, imprime una torre de temperatura.
- Esto es una tabla de consulta rápida de extrusor y cama para los materiales más habituales. No decide por ti qué material usar ni cómo calibrar.
- Lo que da la tabla son rangos de arranque, no valores fijos: cada marca formula su filamento con aditivos distintos y cada impresora mide la temperatura a su manera.
- Se usa siempre igual: empieza por el centro del rango, lee la pieza y ajusta de cinco en cinco grados. Para el número exacto, una torre de temperatura.
- Hay un patrón detrás: cuanto más técnica y resistente al calor es la pieza, más caliente hay que ponerlo todo, con las dos excepciones que la propia tabla marca.
La tabla de temperaturas
Toca el nombre de cada material para saltar a su ficha completa en la guía de filamentos, donde explicamos para qué sirve, cuánto cuesta y sus manías. Las notas de la última columna son cualitativas: resumen el carácter de cada material, no añaden cifras.
Rangos de arranque — afínalos en tu impresora.
| Material | Extrusor | Cama | Nota breve |
|---|---|---|---|
| PLA | 190–220 °C | 50–60 °C | El más fácil; apenas se deforma y no necesita cerramiento. |
| PETG | 230–250 °C | 70–85 °C | Todoterreno funcional; propenso a los hilos. |
| ABS | 240–260 °C | 90–110 °C | Se contrae mucho; mejor con cerramiento. |
| ASA | ≈ 240–260 °C (similar al ABS) | ≈ 90–110 °C (similar al ABS) | Como el ABS, pero aguanta el sol directo. |
| TPU | 220–240 °C | Baja u opcional | Flexible; imprime lento. |
| Nailon | 250–280 °C | Alta, con cerramiento recomendado | Muy higroscópico; sécalo antes de imprimir. |
Fíjate en el patrón: cuanto más técnica y resistente al calor es la pieza terminada, más caliente hay que ponerlo todo. El PLA vive en la parte baja, y el nailon, arriba del todo. La cama sigue la misma lógica, con dos excepciones marcadas en la tabla: el TPU casi no la necesita, y el nailon y el ABS piden una cama caliente y, a ser posible, un cerramiento que mantenga el aire templado para que la pieza no se agriete al enfriarse.
¿Y los demás materiales?
Seis materiales cubren la enorme mayoría de lo que se imprime en casa, y son exactamente los que tenemos con rango verificado. Otros materiales técnicos (PC, PVA, HIPS…) no traen aquí un rango porque su temperatura depende mucho de la marca: mira siempre la etiqueta del fabricante, que es la referencia más fiable. Lo mismo vale para las variantes con carga (fibra de carbono, madera, sedas): parten de la base del material que las forma, pero cada mezcla ajusta el número. Cuando dudes, el carrete manda.
Cómo pasar del rango a tu número
La tabla te deja a las puertas; el número definitivo lo pones tú. El método es siempre el mismo:
- Arranca por el centro del rango. Es la apuesta más segura para una primera impresión decente.
- Lee la pieza. Si ves hilos y telarañas, suele sobrar temperatura; si las capas no se pegan bien o la pieza se rompe fácil, suele faltar.
- Ajusta de cinco en cinco grados y vuelve a probar, o directamente imprime una torre de temperatura, que te muestra en una sola pieza cómo se comporta el material a cada grado.
La cama tiene su propia lógica: influye sobre todo en que la primera capa agarre. Si la pieza se despega o se levanta por las esquinas (warping), sube la cama unos grados dentro del rango; si la base sale aplastada y desbordada (elephant foot), bájala un poco.
Adónde ir después de la tabla
Esta página resuelve el "a cuántos grados", pero no las preguntas de al lado. Aquí tienes a quién preguntarle cada cosa:
- ¿Qué material me conviene? La decisión, con ventajas y defectos de cada uno, está en PLA vs ABS vs PETG y en la guía general de tipos de filamento.
- ¿Cómo encuentro la temperatura exacta? Con una torre de temperatura, el método para calibrarla sin adivinar.
- Mi filamento burbujea o suena al imprimir. Puede estar húmedo: cómo detectarlo y secarlo está en filamento húmedo. Es el problema más frecuente en nailon, TPU y PETG.
- Trabajas con láser, no con filamento. Las temperaturas no aplican; lo que buscas son velocidad, potencia y pasadas, reunidas en la biblioteca de parámetros de corte y grabado láser.
Y si alguna palabra de la tabla se te atraganta —cerramiento, higroscópico, cama caliente—, el glosario de impresión 3D y láser las explica en una línea.
Preguntas frecuentes
¿Puedo usar la misma temperatura para cualquier marca de PLA?
No exactamente. Cada marca formula el PLA con aditivos distintos, así que dos bobinas pueden pedir temperaturas distintas dentro de ese rango para el mismo acabado. Por eso la tabla te da un rango y no un número único. Arranca por el centro del rango y sube o baja de cinco en cinco grados según cómo salga la pieza; para afinar de verdad, imprime una torre de temperatura.
¿Por qué el TPU dice cama baja u opcional?
Porque el TPU se adhiere muy bien a la superficie por sí solo y apenas se contrae al enfriarse, así que no necesita una cama caliente para no despegarse. Muchas personas lo imprimen con la cama a temperatura baja o directamente sin calentar. Lo que sí pide el TPU es velocidad lenta, no calor de cama.
¿Qué temperatura pongo si mi material no aparece en la tabla?
Mira siempre la etiqueta o la ficha del fabricante: es la referencia más fiable. Materiales técnicos como el PC, el PVA o el HIPS no traen aquí un rango porque su temperatura depende mucho de la marca y de la mezcla concreta. Empieza por lo que indique el carrete y ajústalo con una torre de temperatura.
¿La cama tiene que estar exactamente a esa temperatura?
No, es un rango de arranque. La temperatura de cama influye sobre todo en que la primera capa se pegue y en que las esquinas no se levanten. Si la pieza se despega o hace warping, sube la cama unos grados dentro del rango; si aparece elephant foot, bájala un poco. Afina siempre en tu propia impresora.