Esta página no es la ficha del material: qué es el PETG, sus rangos de temperatura, su precio y sus usos típicos viven en la ficha de PETG dentro de la guía de tipos de filamento, y los rangos de todos los materiales, en la tabla de temperaturas de impresión 3D. Aquí vamos a lo que pasa cuando la bobina ya está en tu casa: por qué el PETG se comporta como se comporta y qué costumbres del PLA hay que soltar para que deje de pelear contigo.
- Casi todo lo raro del PETG sale de un solo rasgo: su fundido es viscoso y pegajoso. La misma causa hace los hilos al viajar y suelda la pieza a la placa.
- Viniendo del PLA cambian tres costumbres: ventilador a medias, primera capa menos aplastada y más retracción.
- No pide cerramiento ni nada especial de la máquina: por eso es el paso natural cuando el PLA se queda corto.
- Nuestra comparativa lo promete y esta página lo cumple: tras un par de bobinas, imprimir PETG se vuelve rutina.
Para quién es esta página
Damos por hecho que el PETG ya está decidido: tienes la bobina, o la vas a tener esta semana, y lo que quieres es que la segunda impresión salga mejor que la primera. Si todavía estás eligiendo material, esa es otra conversación y otra página: la comparativa PLA vs ABS vs PETG pone los tres frente a frente y te dice cuál conviene según lo que va a hacer tu pieza.
Lo que sigue no es una lista de ajustes mágicos, porque cada impresora y cada bobina tienen los suyos. Es algo más útil: la propiedad que explica todo lo que el PETG hace distinto, y las tres costumbres del PLA que hay que ajustar por su culpa. Con eso, los ajustes finos dejan de ser lotería y pasan a ser consecuencia.
La propiedad que manda: un fundido que se pega a todo
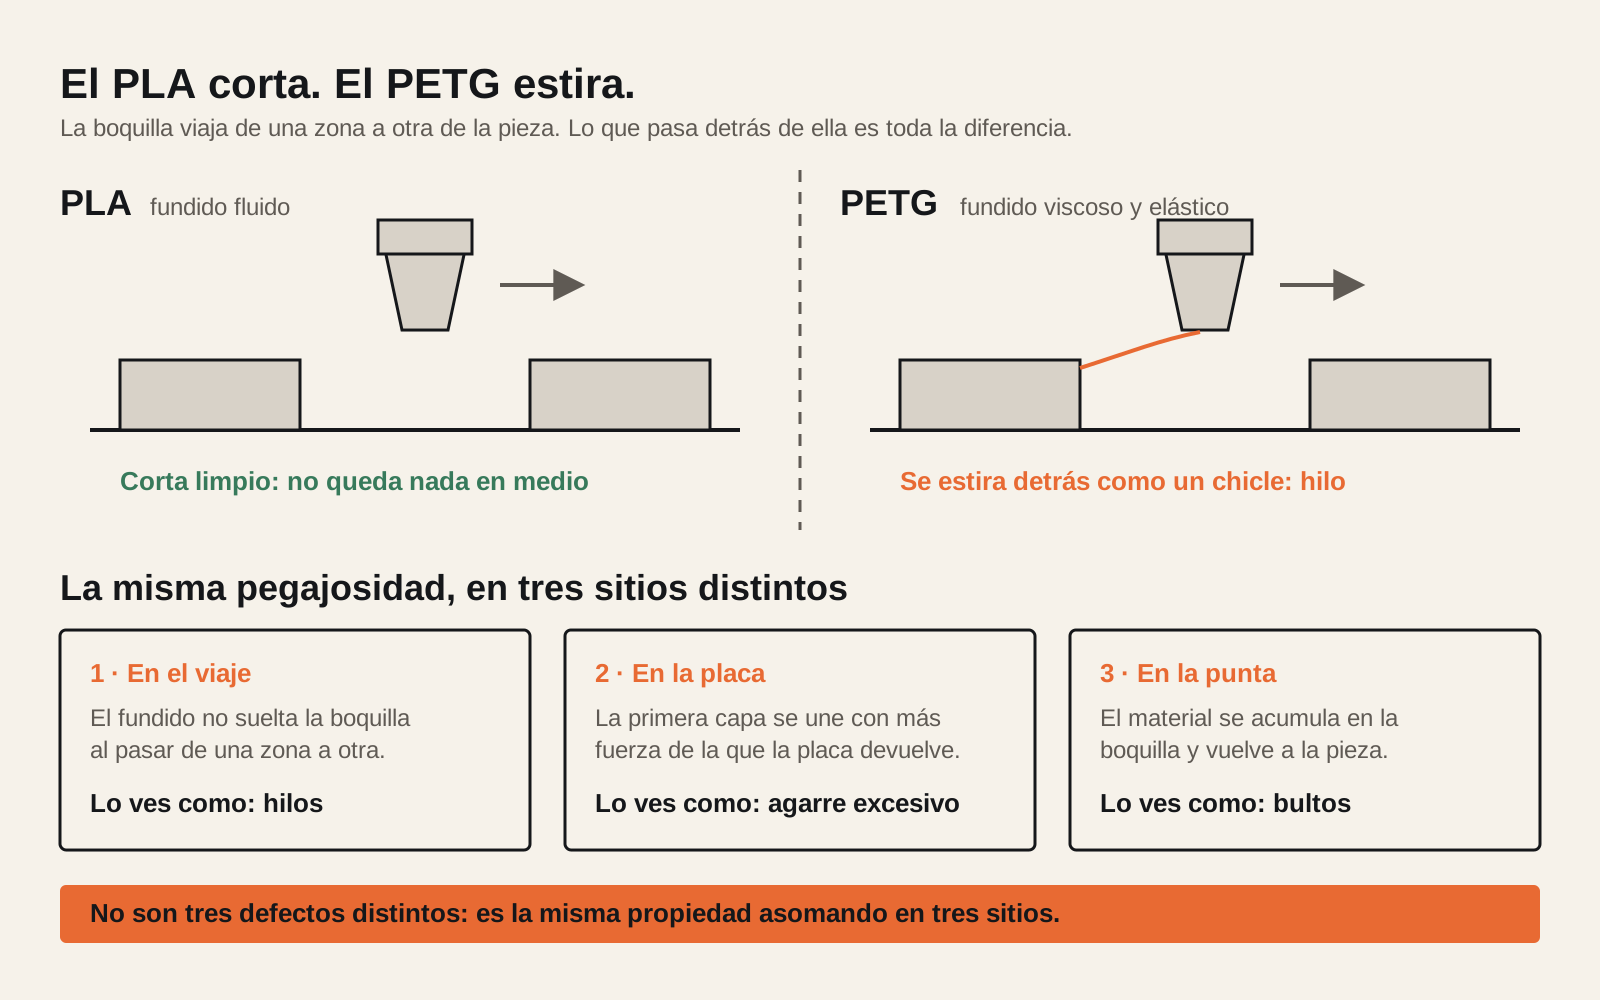
El PLA fundido es relativamente fluido y se despega limpio: cuando la boquilla deja de extruir, el material corta y cada uno sigue su camino. El fundido del PETG es otra cosa: viscoso, elástico y pegajoso, más cerca de la miel espesa que del agua. Se adhiere a lo que toca —la placa, la pieza, la propia boquilla— y cuando algo intenta separarse de él, no corta: estira.
Esa única propiedad explica las dos manías por las que el PETG es famoso, y conviene verlas como las dos caras de la misma moneda:
- Los hilos. Al terminar una zona y viajar hacia la siguiente, el fundido no suelta la boquilla de golpe: se estira detrás de ella como un chicle y deja una telaraña fina entre las partes de la pieza.
- El agarre excesivo. Esa misma adherencia, aplicada a la primera capa sobre una superficie lisa, une la pieza a la placa con más fuerza de la que la placa puede devolver sana.
Dato clave
Cuando el PETG haga algo raro, pregúntate primero dónde está sobrando pegajosidad: ¿en el viaje entre zonas (hilos), en la placa (agarre), en la punta de la boquilla (bultos que luego deposita sobre la pieza)? Casi todos los ajustes que doman al PETG son formas de darle al fundido menos ocasiones de pegarse donde no debe.
Hay una tercera consecuencia menos comentada: al PETG le gusta acumularse en la punta de la boquilla. Una película de material se queda pegada al metal, se tuesta, y tarde o temprano se descuelga sobre la pieza como un grano oscuro. No es un defecto de tu máquina ni de la bobina: es el mismo fundido pegajoso haciendo lo suyo, y otra razón para vigilar que la boquilla no roce lo ya impreso. No lo confundas con los pegotes del color del filamento que salen en la costura o por humedad: esos tienen diagnóstico propio en blobs y zits, y este grano oscuro y tostado se distingue justamente por el color.
Los hilos: por qué salen más que en PLA y qué palancas tienes
El encordado —los hilos finos entre torres, asas o postes de una misma pieza— existe en todos los materiales, pero en el PETG viene de serie: el mismo perfil que imprimía PLA impecable produce telarañas la primera vez que lo usas con PETG. No hiciste nada mal; el material pide más de lo que traías.
La retracción —ese gesto de recoger unos milímetros de filamento antes de cada viaje— tiene aquí un trabajo más duro: no le basta con aliviar la presión de la boquilla, tiene que vencer a un fundido que se resiste a cortarse. Por eso el PETG suele necesitar más retracción que el PLA en la misma máquina. Cuánta exactamente no lo sabe nadie más que tu impresora: el método para averiguarlo con una torre de pruebas, y los valores de partida según tu tipo de extrusor, están en cómo calibrar la retracción.
La segunda palanca es la temperatura. Cuanto más caliente va el fundido, más fluido llega a la punta y más fácil gotea y encorda durante los viajes; dentro del rango que publica tu bobina, la zona baja encorda menos. Es un equilibrio, no un truco: bajar de más se paga en unión entre capas, que es justo lo que fuiste a buscar al PETG.
Y una aclaración de límites: esta página te dice por qué el PETG encorda más y qué palancas existen. Si tu pieza ya sale envuelta en telarañas y quieres el diagnóstico completo —causas ordenadas, cómo distinguir el encordado de la subextrusión, qué tocar primero—, esa guía es stringing: cómo eliminar los hilos en impresión 3D.
El agarre: el problema inverso al habitual
Media impresión 3D se dedica a pelear porque la pieza no se pega a la cama. El PETG te presenta el problema contrario, y por eso pilla a tanta gente sin defensa: se pega demasiado.
El caso serio es la placa PEI lisa, la superficie suave y dorada que traen muchas máquinas de fábrica. El PETG fundido y el PEI liso se llevan demasiado bien: la primera capa no se apoya, se suelda. Al enfriar, la pieza y el recubrimiento se han hecho uno, y al despegarla puede pasar lo peor: que la base de la pieza se lleve un pedazo de la lámina pegado, y la placa quede marcada para siempre.
No estrenes el PETG sobre una placa PEI lisa desnuda. Es el error más caro de este material, porque no arruina una impresión: arruina la superficie de impresión.
Las defensas son dos, y las dos delegan en páginas que ya las explican a fondo. La primera es interponer un separador: una capa fina entre placa y pieza que agarra lo suficiente para imprimir y cede al despegar; qué usar y cómo aplicarlo está en cómo lograr una primera capa perfecta. La segunda es imprimir sobre una superficie texturizada, cuyo relieve reduce el contacto y suelta la pieza sola al enfriar; qué placa conviene a cada material lo tratamos en superficies y placas de impresión.
Y aquí entra la segunda costumbre del PLA que hay que cambiar: la primera capa menos aplastada. Con PLA, aplastar un poco la primera capa contra la cama es un seguro de adherencia. Con PETG es lo contrario de lo que quieres, por partida doble: el agarre ya sobra, y una boquilla que va arrastrándose sobre un fundido pegajoso lo recoge, lo acumula y lo va soltando en bultos. Dale a la primera capa un poco más de aire del que le dabas al PLA: el material se encarga del resto.
El ventilador a medias: la traducción práctica de imprimir más caliente
El PETG imprime más caliente que el PLA —el rango publicado del sitio es extrusor a 230–250 °C y cama a 70–85 °C; la tabla completa por material vive en la tabla de temperaturas— y eso tiene una traducción práctica que va más allá de subir dos números en el laminador: el ventilador de capa deja de ir a tope.
El razonamiento es corto. La resistencia del PETG viene de que cada capa se funde bien con la anterior, y esa soldadura necesita que la capa de abajo siga templada cuando llega la de arriba. El chorro de aire al cien por ciento que le dabas al PLA enfría la superficie tan rápido que la capa siguiente ya no suelda: la pieza sale bonita por fuera y se abre por las capas al primer esfuerzo, que es exactamente el defecto que no le perdonas a un material que compraste por resistente.
Apagarlo del todo tampoco es la respuesta en una máquina abierta: sin nada de aire, los voladizos caen y las zonas pequeñas no dan tiempo a solidificar antes de que la boquilla vuelva a pasar. De ahí la regla que resume el carácter del material: a medias. Ni el cien del PLA ni el cero del ABS: aire suficiente para sostener la geometría, no tanto que robe la soldadura entre capas. Qué gana y qué pierde exactamente la pieza con cada punto de ventilador —y cómo dejar que el laminador lo module solo según la zona— está en ventilador de capa: qué gana y qué pierde.
Humedad: el PETG también la sufre
El PETG no es el nailon, pero también absorbe agua del aire, y una bobina que lleva meses viviendo destapada imprime peor que el día que la abriste: más hilos, pequeñas burbujas, superficie áspera. Si tu PETG empeoró con el tiempo sin que tocaras un solo ajuste, la humedad es la primera sospechosa; los síntomas, el diagnóstico y cómo secar la bobina están en filamento húmedo: síntomas y cómo secarlo.
Cuándo el PETG deja de ser la respuesta
El PETG se gana el puesto de material por defecto en muchos talleres porque cubre un hueco enorme: más aguante que el PLA sin las exigencias del ABS. Pero el hueco tiene bordes, y conviene saber dónde están antes de chocar con ellos.
El borde más claro es el calor de servicio. Una pieza de PETG aguanta hasta unos 75–80 °C y ahí empieza a ablandarse, lo que le da margen frente al PLA pero la deja fuera de los rincones verdaderamente calientes: piezas pegadas a motores o fuentes de calor, el entorno del propio hotend, herramienta que trabaja junto a algo que quema. Cuando el requisito es ese, el escalón siguiente en serio es el policarbonato, con todo lo que ese material exige a cambio.
El otro borde es la intemperie: para la pieza que vivirá al sol, el PETG aguanta mejor que el PLA pero el material pensado para eso es otro, y la sección de exterior de nuestra comparativa explica cuál y por qué.
Y hay un tercer borde que no es del material sino del criterio: si la pieza no necesita nada de lo que el PETG ofrece —no soporta carga, no toca calor, vive en un cajón—, no hay premio por usarlo. La bobina de PLA sigue siendo más fácil de imprimir, y guardarse el PETG para las piezas que lo ameritan también es dominarlo.
Preguntas frecuentes
¿Por qué el PETG deja hilos si mi PLA salía limpio con los mismos ajustes?
Porque el fundido del PETG es más viscoso y pegajoso que el del PLA: cuando la boquilla termina de extruir y se va de viaje, el material no corta limpio, sino que estira un hilo detrás de ella. Los ajustes que domaban al PLA se quedan cortos aquí, y en general el PETG pide más retracción que la que traías. Cómo encontrar tu valor con una torre de pruebas está en nuestra guía de calibrar la retracción, y si la pieza ya sale llena de telarañas, el diagnóstico completo vive en la guía de stringing.
¿Puedo imprimir PETG directamente sobre una placa PEI lisa?
Es la combinación con la que más gente estropea una placa. El PETG fundido se une al PEI liso con tanta fuerza que, al enfriar, la pieza puede salir con un pedazo del recubrimiento pegado a su base. Antes de la primera impresión pon un separador entre placa y pieza —el procedimiento está en nuestra guía de primera capa perfecta— o usa una superficie texturizada, que agarra lo justo y suelta la pieza al enfriar. Qué placa conviene a cada material lo tratamos en la guía de superficies y placas de impresión.
¿El PETG necesita impresora cerrada?
No, y esa es buena parte de su gracia: es el material que sube la resistencia de tus piezas sin pedirte cerramiento ni cambios en la máquina. Imprime más caliente que el PLA y agradece una sala sin corrientes de aire frío directo, pero no acumula la tensión al enfriar que obliga a cerrar la impresora con el ABS o el nailon. Si una máquina imprime bien PLA, casi siempre puede con el PETG tal cual está.
¿Por qué mi PETG empezó a salir áspero y con más hilos que antes?
Si no cambiaste nada en el perfil y la misma bobina imprime peor que hace unos meses, la primera sospechosa es la humedad: el PETG absorbe agua del aire y una bobina que vive destapada se degrada sola, con más hilos, burbujas y superficie rugosa como síntomas típicos. El diagnóstico y cómo secar la bobina están en nuestra guía de filamento húmedo. Si la bobina es nueva y seca, entonces sí toca revisar retracción y temperatura.