- El CO₂ vaporiza el acrílico en lugar de carbonizarlo: de ahí el canto pulido y brillante que sale directamente de la máquina.
- El cast (de colada) graba en blanco mate con alto contraste; el extruido, en un gris tenue que apenas se distingue.
- Un diodo no corta ni marca el acrílico transparente: el haz azul lo atraviesa como si fuera vidrio.
- Ojo con los impostores: el PVC expandido (foamex) y el policarbonato se le parecen y están prohibidos en el láser.
- Deja el film protector puesto y no toques la pieza recién cortada: el canto sale caliente y blando.
Por qué el acrílico es el material estrella del CO₂
El acrílico —también llamado metacrilato, PMMA o plexiglás— tiene una relación especial con el láser de CO₂. El haz infrarrojo de 10,6 µm es absorbido por completo por el material, incluso cuando a la vista es transparente, y en lugar de carbonizarlo lo vaporiza de forma limpia. El resultado es la firma clásica del acrílico cortado con láser: un canto pulido y brillante que sale directamente de la máquina, sin lijado ni pulido posterior.
Esa es la gran diferencia con la madera. La madera se corta quemándose, y por eso el borde sale tostado y huele a fogata; el acrílico se funde y se vaporiza, y el borde queda como cristal. De ahí que letreros, exhibidores, trofeos y señalética profesional se corten en acrílico: el acabado de fábrica viene incluido en el corte.
La máquina que hace esto posible es el láser de CO₂: equipos de escritorio de 40–100 W, con gabinete cerrado, refrigeración por agua destilada y espejos que se alinean, en un rango orientativo de 400–2 500+ USD (≈ 7 000–43 800+ MXN). Además del acrílico transparente, cortan maderas de hasta unos 10–12 mm y graban vidrio y piedra. Si estás evaluando comprar una, en la guía de máquinas láser de CO₂ repasamos potencias, tubos y cuidados.
Dato clave
Acrílico, metacrilato, PMMA, plexiglás y vidrio acrílico son nombres comerciales del mismo material: polimetilmetacrilato. Si la plancha está etiquetada con cualquiera de esos nombres, es apta para el láser. Si dice PVC, foamex o policarbonato, no lo es, por muy parecida que se vea.
Cast vs extruido: la diferencia que se ve en el grabado
No todo el acrílico es igual, y la diferencia importa antes de comprar. El acrílico de colada (cast) se fabrica vertiendo la resina entre placas de vidrio, plancha a plancha. El extruido sale en continuo de una línea de extrusión: es más económico y de espesor más uniforme. A simple vista parecen idénticos; bajo el láser, no.
La diferencia más visible aparece al grabar: el cast graba en blanco mate, con un contraste excelente sobre material transparente o de color; el extruido graba en un gris tenue que en muchas piezas apenas se distingue. En corte, el cast entrega el canto pulido clásico; el extruido también corta bien, y en piezas que solo llevan corte la diferencia práctica es pequeña.
| Característica | Cast (de colada) | Extruido |
|---|---|---|
| Grabado láser | Blanco mate, alto contraste | Gris tenue, bajo contraste |
| Corte láser | Canto pulido y brillante | Corta bien; diferencia pequeña si solo cortas |
| Costo y espesor | Algo más caro; espesor menos uniforme | Más económico; espesor muy uniforme |
| Uso ideal | Piezas grabadas, premios, señalética con texto | Piezas solo de corte, prototipos, encastres |
El consejo de compra es simple: pregunta siempre al proveedor si la plancha es de colada o extruida. Si tu pieza lleva grabado, pide colada; si solo lleva corte, el extruido te ahorra dinero sin castigar el resultado.
¿Puede un láser de diodo con el acrílico?
Los láseres de diodo —luz azul de ~450 nm, 5–40 W ópticos, marco abierto, en un rango orientativo de 150–700 USD (≈ 2 600–12 300 MXN)— tienen una relación complicada con el acrílico, y conviene tenerla clara antes de comprar material.
- Lo que un diodo SÍ puede: grabar acrílico opaco o de color, y cortar acrílico negro u opaco delgado.
- Lo que un diodo NO puede: cortar ni marcar acrílico transparente o claro. El haz azul lo atraviesa como si fuera vidrio, sin depositar energía en el material.
Y hay un peligro añadido que poca gente menciona: como el haz atraviesa la plancha transparente, sigue de largo con toda su potencia y quema lo que haya debajo: la mesa, la base de la máquina o cualquier cosa que esté en su camino. No es solo que "no funcione": es un riesgo real.
La conclusión práctica: si el acrílico transparente es el centro de tus proyectos, necesitas un CO₂ sí o sí. Si tu trabajo es sobre todo madera con algún detalle en acrílico negro, un diodo te alcanza. En las guías de máquinas láser de diodo y la comparativa láser de diodo vs CO₂ tienes el análisis completo para decidir.
El peligro del falso acrílico: PVC y foamex
En tiendas de materiales y papelerías es fácil encontrar planchas rígidas de colores que parecen acrílico y no lo son. El caso más común es el PVC expandido, vendido como foamex o sintra: liviano, barato y visualmente muy parecido a un acrílico opaco. Cortarlo con láser está terminantemente prohibido: el PVC contiene cloro y, al quemarse, libera un gas corrosivo y tóxico que daña tus pulmones y tus ojos, y que además corroe la electrónica, los rieles y la óptica de la máquina. No hay potencia baja ni ventilación que lo haga aceptable.
El otro impostor es el policarbonato: transparente e idéntico al acrílico a simple vista, pero también prohibido en el láser. Por eso la regla de oro es comprar siempre planchas etiquetadas como acrílico, metacrilato o PMMA en proveedores confiables, y verificar cualquier material dudoso contra la lista de materiales compatibles y prohibidos en el láser antes de cortarlo. Ante la duda, no lo cortes: ninguna pieza vale una máquina corroída ni tus pulmones.
Y aunque el material sea auténtico, cortar acrílico genera humo con olor fuerte: trabaja siempre con extracción al exterior o filtro de carbón activo, gafas certificadas para la longitud de onda de tu máquina y las demás reglas de la guía de seguridad láser.
Consejos para un corte limpio con canto pulido
El acrílico premia la técnica: los mismos parámetros con pequeños cambios de método separan un canto de cristal de uno lleno de marcas. Estas son las costumbres que marcan la diferencia:
- Deja el film protector puesto por ambas caras. Protege la superficie del hollín y de los roces durante el corte; lo retiras al final y la pieza sale impecable. Si la pieza lleva grabado, quita el film solo de la cara que vas a grabar.
- Air assist suave. El chorro de aire reduce las llamas y el hollín, limpia el canto y protege la lente, pero en acrílico conviene un flujo suave: suficiente para proteger la óptica sin enfriar tanto la zona de corte que pierdas el pulido. Los detalles están en la guía de air assist y extracción de humos.
- Lento y con potencia, mejor en una sola pasada. Cortar es siempre lento y fuerte; en acrílico, una pasada limpia deja mejor canto que varias pasadas que recalientan el borde. La lógica completa está en velocidad, potencia y pasadas.
- Enfoca al material. En un CO₂ con lente típica de 50,8 mm (2"), un desenfoque se paga con línea gruesa y potencia desperdiciada.
- No toques la pieza recién cortada. El canto sale caliente y blando; una huella dactilar en ese momento queda marcada para siempre. Espera a que enfríe antes de manipularla.
- Calibra en un retal de la misma plancha. Cada acrílico y cada máquina son distintos: una matriz de pruebas de velocidad y potencia en material real te da los parámetros exactos en minutos.
- Cuenta el kerf. El CO₂ elimina entre 0,15 y 0,3 mm de material en la línea de corte. En piezas sueltas da igual; en encastres y cajas es la diferencia entre un ajuste perfecto y uno flojo.
Proyectos que lucen en acrílico
El acrílico brilla —literalmente— en piezas donde el acabado importa: letreros y señalética, exhibidores y soportes de mostrador, toppers para pasteles, llaveros de color, frontales de equipos y tapas transparentes. Un clásico con cast transparente: grabar un diseño y ponerle luz LED en el canto, para que el grabado blanco se ilumine con efecto de neón.
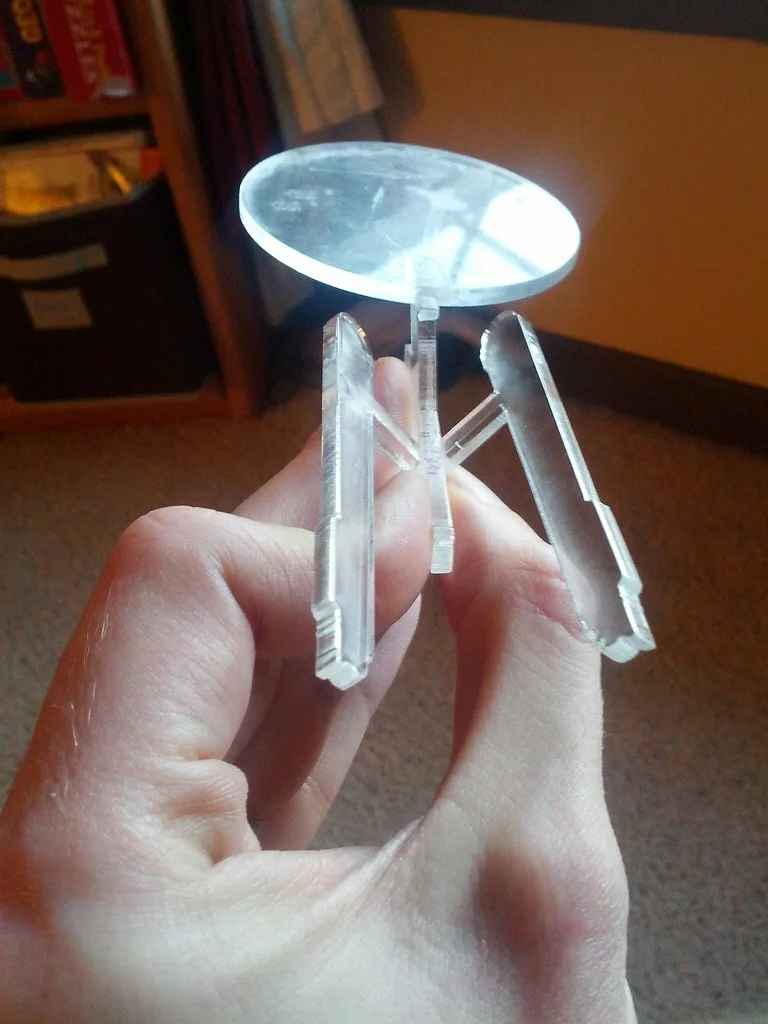
Además, el acrílico se lleva especialmente bien con la impresión 3D: paneles y ventanas transparentes cortados a láser sobre estructuras, marcos y bisagras impresas en 3D. Si esa combinación te llama, en proyectos híbridos de impresión 3D y láser tienes ideas concretas para empezar, y si quieres construir contenedores encastrados, la guía de cajas y ensambles cortados con láser te enseña a compensar el kerf para que todo encaje a la primera.
Preguntas frecuentes
¿Se puede cortar acrílico transparente con un láser de diodo?
No. El haz azul de ~450 nm de los diodos atraviesa el acrílico transparente sin depositar energía: no lo corta ni lo marca, y además puede quemar lo que esté debajo de la plancha. Si te está pasando, no es una avería ni un problema de parámetros. Para cortar acrílico transparente necesitas un láser de CO₂; un diodo solo puede con acrílico negro u opaco delgado.
¿Qué acrílico es mejor para grabar: cast o extruido?
El cast (de colada): graba en blanco mate con muy buen contraste sobre material transparente o de color. El extruido graba en un gris tenue que apenas se distingue en muchas piezas. Si tu proyecto solo lleva corte, el extruido funciona bien y suele ser más económico.
¿Cómo sé si una plancha es acrílico de verdad y no PVC?
Compra siempre planchas etiquetadas como acrílico, metacrilato o PMMA en proveedores confiables y desconfía de las planchas rígidas sin etiqueta: el PVC expandido (foamex) se le parece mucho y está prohibido en el láser, porque al quemarse libera un gas corrosivo y tóxico que daña tus pulmones y corroe la máquina. Ante la duda, no la cortes.
¿Cuánto cuesta una máquina láser para cortar acrílico transparente?
Necesitas un láser de CO₂: los equipos de escritorio de 40–100 W rondan de forma orientativa los 400–2 500+ USD (≈ 7 000–43 800+ MXN). Un láser de diodo de 150–700 USD (≈ 2 600–12 300 MXN) sirve para grabar acrílico opaco y cortar acrílico negro delgado, pero no para el transparente.