- Lo que decide no es el herraje: es cuándo entra el metal —durante la impresión, después en caliente o después en frío—.
- El metal no se adapta. El único lado que puedes ajustar es el hueco que lo recibe.
- La rosca impresa es práctica de M8 hacia arriba; por debajo, el metal compensa lo que las capas no reproducen.
- La medida del alojamiento la da el fabricante del inserto, no la designación del tornillo.
La decisión no es qué inserto: es cuándo entra el metal
Una pieza impresa se construye capa a capa desde abajo, y eso abre una posibilidad que el mecanizado no tiene: puedes detenerla a media altura y dejar algo dentro. A partir de ahí, las tres formas de meter metal en una pieza no se distinguen por la herramienta, sino por el momento.
| Momento | Cómo | Qué te da | Qué te cuesta |
|---|---|---|---|
| Durante la impresión | Pausa a cierta altura y colocas la pieza a mano | Queda encerrada: para sacarla hay que romper | Si te equivocas, se pierde la pieza entera |
| Después, en caliente | Inserto térmico empujado con soldador | Rosca metálica que se reaprieta muchas veces | Necesitas soldador y algo de pulso |
| Después, en frío | A presión o con adhesivo | Es lo más simple y no pide herramientas | Lo que menos aguanta y lo que más se afloja |
Fíjate en que la columna que más pesa es la última. Las tres funcionan; lo que cambia es qué pasa cuando algo sale mal, y eso conviene decidirlo antes de mandar a imprimir, no cuando ya tienes la pieza en la mano.
Dato clave
El metal que vas a meter tiene la medida que tiene: un tornillo, un imán o un rodamiento vienen de fábrica y no se negocia con ellos. El único lado que puedes tocar es el hueco que los recibe, y por eso todas las decisiones de este artículo terminan siendo decisiones sobre el alojamiento.
Durante la impresión: la pieza se cierra sobre el metal
Es la técnica más vistosa y la más fácil de estropear. Consiste en detener la impresión justo en la capa en la que el hueco queda abierto por arriba, colocar la tuerca o el imán con la mano, y dejar que la máquina siga imprimiendo encima. La pieza se cierra sobre el metal y lo deja atrapado para siempre.
Se pide desde el laminador, con la orden que interrumpe el trabajo a una altura concreta. Dónde está esa opción y cómo se escribe depende del programa que uses; en la guía de Cura lo tratamos como una de las cosas que se piden con G-code y que la interfaz no ofrece como casilla.
Lo que casi nadie cuenta es dónde falla:
- La capa elegida. Hay que parar cuando el alojamiento está abierto y completo, no cuando empieza. Si paras una capa antes, la pieza no cabe; una capa después, ya está cerrándose.
- El hueco se ha deformado. Un alojamiento que en el archivo era exacto sale un poco más pequeño al imprimirse. Ese desvío tiene su propia guía en tolerancias y encajes, y aquí importa el doble: con la impresión en pausa no hay tiempo de lijar nada.
- La pieza se despega. Empujar hacia abajo con la máquina parada es una forma excelente de arrancar la pieza de la placa. Si tienes que hacer fuerza, algo está mal medido.
- El metal sobresale. Si asoma por encima del plano de la capa, la boquilla lo va a golpear en la siguiente pasada. Conviene que quede enrasado o hundido.
Un truco que ahorra disgustos: imprime primero una placa fina de prueba con el mismo alojamiento y comprueba que la tuerca entra sola, por su propio peso. Hacerlo cuesta unos minutos; descubrirlo con la pieza buena a medio imprimir cuesta la pieza.
Después y en caliente: el inserto térmico
Es la solución que usa la industria y la que mejor envejece. El inserto es un cilindro de latón con un moleteado exterior y una rosca por dentro. Se apoya en la boca del agujero, se empuja con la punta de un soldador y el plástico se funde y fluye alrededor del moleteado; al enfriarse queda anclado.
La ventaja real no es la resistencia bruta, es otra: puedes atornillar y desatornillar muchas veces sin que la unión se gaste, porque quien roza es metal contra metal. En una pieza que se desmonta a menudo —una carcasa que abres para cambiar algo— eso marca la diferencia entre un diseño que dura y uno que se estropea al quinto apriete.
Tres cosas que conviene saber antes de comprar:
- La designación es del tornillo, no del inserto. «M3» dice qué tornillo entra dentro. El diámetro exterior, la altura y el agujero que pide cambian de un fabricante a otro, así que la medida del alojamiento la da su ficha, no una regla general.
- Entra recto o no entra. Si se ladea al empezar, el plástico se funde de un lado y el inserto queda torcido para siempre. Una punta de soldador específica para insertos ayuda mucho más que el pulso.
- La temperatura la manda el plástico. Cada material se ablanda en su rango, así que el ajuste que va bien en PLA no es el mismo que en PETG. Ve por debajo y sube: pasarse quema el plástico y lo deja poroso alrededor, que es exactamente donde necesitabas que estuviera sano.
Después y en frío: a presión o pegado
La opción sin herramientas, y la más honesta de las tres si el proyecto no pide más. Un imán en un alojamiento ajustado, un rodamiento que entra a presión, una pieza metálica sujeta con adhesivo.
Funciona bien cuando el esfuerzo es pequeño o va en la dirección correcta. Y falla de una forma concreta que conviene anticipar: el plástico impreso no cede como el macizo. Al meter algo a presión, la fuerza no se reparte, sino que busca la unión entre capas —que es siempre el punto débil— y abre la pieza por ahí. Si has visto una pieza rajarse justo por una línea horizontal al meter un imán, no fue el imán: fue una capa mal soldada, y ese es un problema con nombre propio en capas separadas.
Para imanes hay un detalle extra que no es evidente: la polaridad. Si la pieza tiene dos mitades que se cierran, el segundo imán tiene que entrar en la orientación correcta, y una vez pegado no hay marcha atrás. Márcalos antes de acercarlos entre sí.
El hueco manda: cómo dimensionar el alojamiento
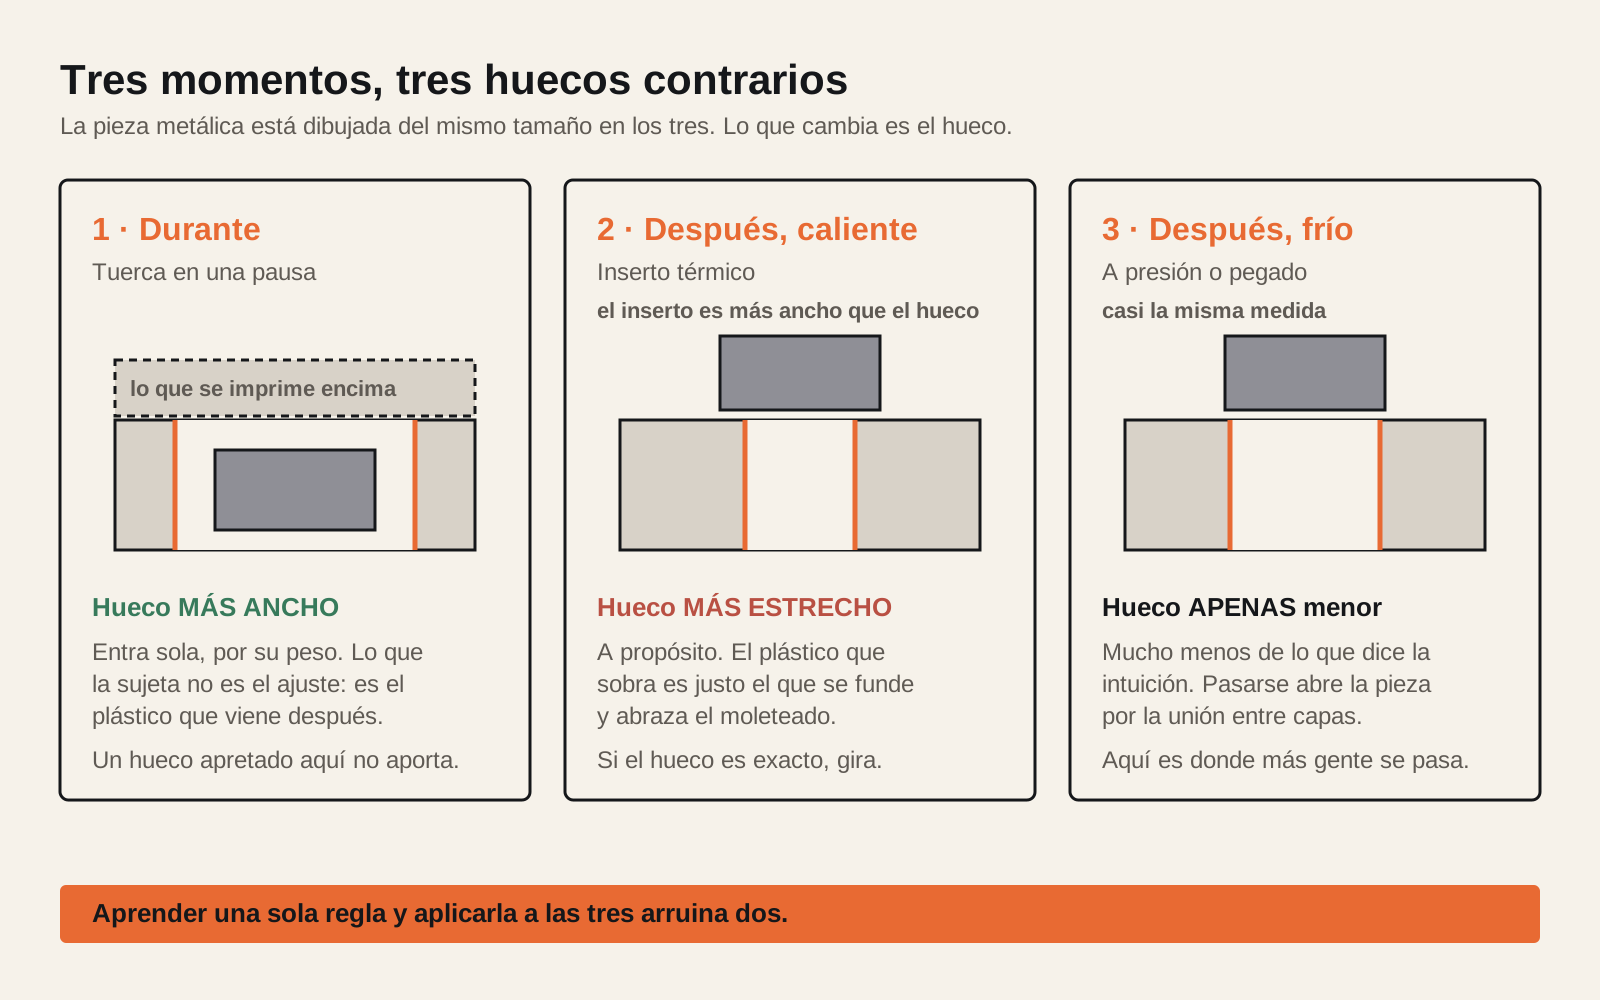
Las tres técnicas acaban en el mismo sitio, así que vale la pena verlo junto. Lo que necesita cada una es distinto y a veces contrario:
- Tuerca en pausa: el alojamiento tiene que ser holgado. La tuerca entra a mano, sin fuerza, y el plástico que se imprime encima es el que la sujeta. Un hueco apretado aquí no aporta nada y sí arruina la pausa.
- Inserto térmico: el agujero es menor que el inserto a propósito, porque el material sobrante es el que va a fluir alrededor del moleteado. Si el agujero es del tamaño exacto, no queda plástico que abrace y el inserto gira.
- A presión: el hueco es ligeramente menor que la pieza, pero mucho menos de lo que la intuición sugiere. Aquí es donde más gente se pasa y raja la pieza.
Y una recomendación de diseño que sirve para las tres: refuerza la pared alrededor del alojamiento. No con más relleno, que casi no toca la piel, sino con más perímetros o con material alrededor del hueco. Es la misma lógica que hace que las paredes decidan más que la rejilla interior.
Cuál te conviene, según lo que vayas a hacer con la pieza
La pregunta que resuelve casi todos los casos es una: ¿cuántas veces vas a desmontar esto?
- Nunca, o casi. Tuerca embebida en la pausa. Queda encerrada, no se puede perder y no cuesta dinero en herrajes especiales.
- Muchas veces. Inserto térmico, sin dudarlo. Es lo único que aguanta ciclos de apriete sin degradarse.
- Ninguna, y el esfuerzo es suave. A presión o pegado. Un imán de tapa, un pie de goma, un rodamiento que solo gira.
- Es una rosca grande y de mano. Ni te molestes en meter metal: imprímela. De M8 hacia arriba la rosca impresa funciona, y ese es el caso que ya usamos en las tapas de los regalos personalizados.
Y si la pieza es grande y va a llevar varios herrajes, hay una decisión anterior que conviene revisar: a veces sale mejor partirla y unirla, porque una pieza en dos mitades da acceso a alojamientos que en una sola serían imposibles. Eso lo desarrollamos en cómo imprimir piezas grandes por partes.
Preguntas frecuentes
¿Puedo roscar un tornillo directamente sobre el plástico impreso?
Para tamaños grandes, sí: las roscas impresas son prácticas de M8 hacia arriba, y para una tapa que se enrosca a mano funcionan bien. Por debajo de esa medida el diente de la rosca se vuelve tan pequeño que las capas no lo reproducen con fidelidad, y lo poco que agarra se desgasta al segundo o tercer apriete. Ahí es donde entra el metal: un inserto o una tuerca embebida convierten una unión de usar y tirar en una que aguanta que la desmontes muchas veces.
¿Qué diámetro tiene que tener el agujero para un inserto térmico?
El que diga el fabricante de ese inserto concreto, y no hay atajo honesto: dos insertos para el mismo tornillo M3 pueden pedir agujeros distintos porque su cuerpo exterior no mide lo mismo ni lleva el mismo moleteado. La designación métrica —M3, M4— describe el tornillo que va a entrar dentro, no el hueco que necesita el inserto por fuera. Busca la ficha del que has comprado, y si vas a usarlos a menudo, imprime una placa de prueba con varios diámetros antes de meterlos en la pieza buena.
¿Se puede poner un inserto térmico sin soldador?
Empujarlo en frío con una prensa o un tornillo de banco funciona a veces, pero es la peor versión de las tres opciones: el plástico no fluye, así que en vez de abrazar el moleteado se agrieta o se abre alrededor, y la pieza queda con una tensión interna que aparece semanas después. Si no tienes soldador y necesitas rosca metálica, sale mejor rediseñar el alojamiento para una tuerca embebida durante la impresión o para una tuerca atrapada accesible desde fuera. Son soluciones distintas, no peores.
¿Aguanta más una tuerca embebida en la pausa o un inserto térmico?
Depende de la dirección del esfuerzo, y esa es la respuesta útil. La tuerca embebida queda encerrada por plástico impreso por arriba y por abajo, así que resiste muy bien el arranque en el eje del tornillo: para sacarla habría que romper la pieza. El inserto térmico agarra por el moleteado y por el plástico que se fundió a su alrededor, y su fuerte es que se puede reapretar muchas veces sin que la rosca se gaste. En una pieza que se desmonta a menudo gana el inserto; en una que se aprieta una vez y tira, gana la tuerca embebida.